
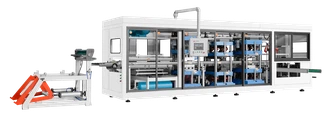
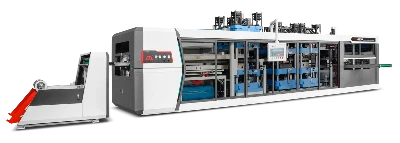

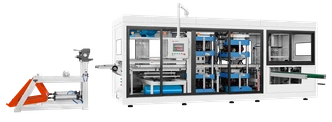
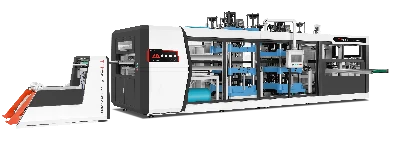
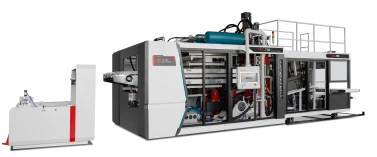
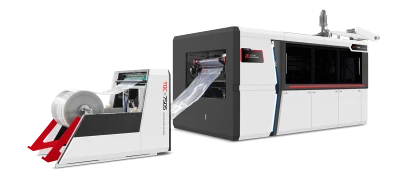
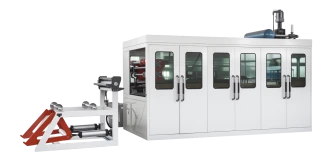
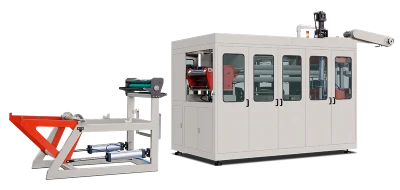
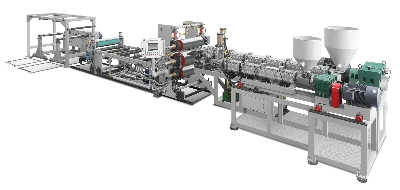
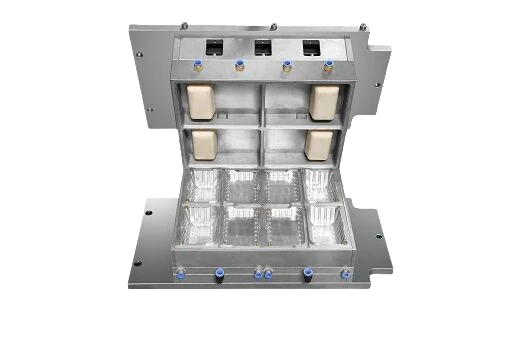
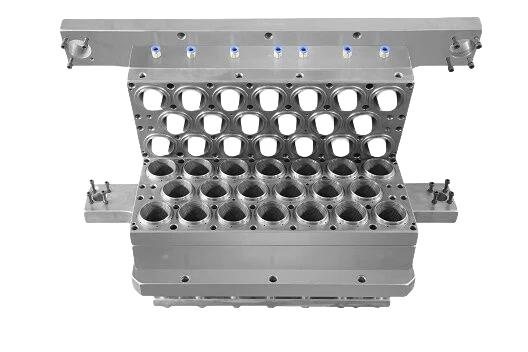
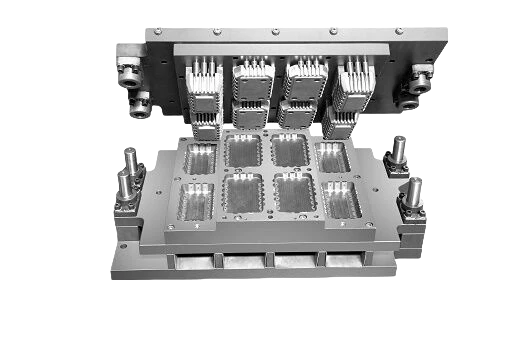
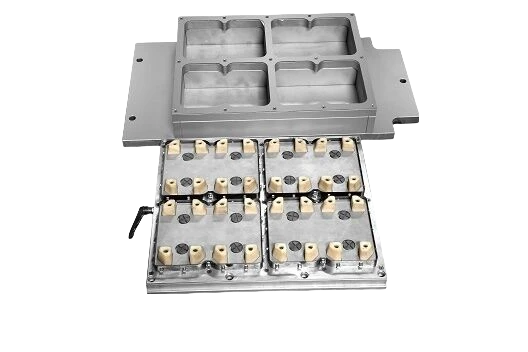
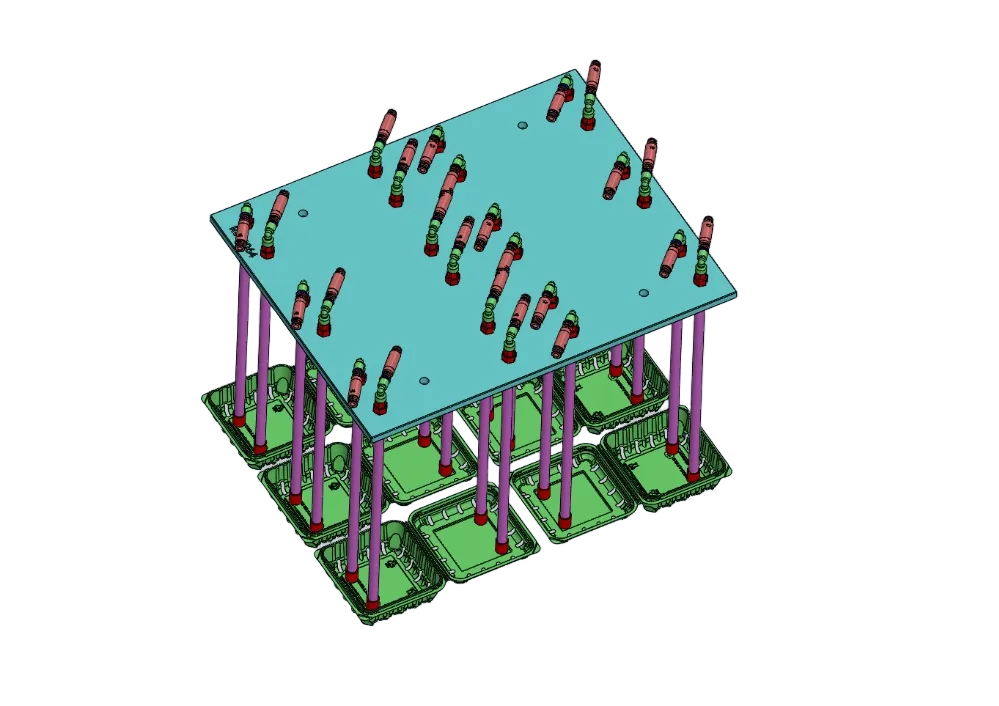

Maschine für Kunststoff-Eiertrays Die Trays bestehen aus PP, PET oder PVC. Die Folie wird erhitzt, bis sie weich ist, und anschließend mithilfe von Vakuum und Druckluft in eine wassergekühlte Form gedrückt. Die Maschine schneidet und stapelt die Trays im selben Zyklus. Zellstoff, Wasser oder ein Trockentunnel werden nicht benötigt. Jedes Tray wird in wenigen Sekunden hergestellt.
Der wichtigste Unterschied zwischen den Maschinen liegt nicht in der Spannkraft, sondern darin, wie präzise sie den Taschenabstand und die Trayhöhe des Werkzeugs kontrollieren. Diese Maße müssen gleichmäßig sein, damit eine automatische Eiersortieranlage 30 Trays pro Minute ohne Störungen verarbeiten kann. Die Taschen müssen die Eierschale außerdem an stabilen Punkten abstützen, um das Bruchrisiko zu senken.
Zwei unterschiedliche Maschinen unter derselben Bezeichnung
Bei der Suche nach einer Maschine zur Herstellung von Kunststoff-Eiertrays bezogen sich viele Angebote auf Zellstoffformanlagen. Die beiden Produktarten sehen sich ähnlich, werden aber auf unterschiedliche Weise hergestellt.
Bei einer Zellstoffformanlage werden Recyclingfasern mit Wasser vermischt. Auf einem Drahtsiebwerkzeug wird daraus eine feuchte Form hergestellt. Anschließend wird das Wasser in einem mit Gas, Diesel oder Holz beheizten Trockentunnel entfernt. Der Prozess kann vier bis acht Stunden dauern. Die Anlage benötigt einen Pulpetank, eine Wasseraufbereitungsanlage, ein hohes Gebäude und Formen, die sich nur schwer wechseln lassen.
Eine Thermoformmaschine verwendet Kunststofffolienrollen, einen Kühler, Druckluft und horizontale Platten.
Diese Unterschiede wirken sich auf die Arbeitsweise der Fabriken und die Produktqualität aus. Zellstoffformanlagen sind gewöhnlich auf ein Produkt ausgelegt. Für andere Trays muss das Werk die Form austauschen und den Trockner einstellen. Eine Thermoformanlage kann durch den Wechsel der Formen unterschiedliche Produkte herstellen. Dieselbe Maschine produziert morgens ein flaches Tray für 30 Eier und nach der Mittagspause einen Karton für sechs Eier.
Zellstoffformung eignet sich gut, wenn Ihre Aufträge hauptsächlich aus standardmäßigen flachen Trays bestehen, die nach Gewicht verkauft werden. Benötigen Sie einen Karton mit Scharnier, ein transparentes Präsentationstray, einen bedruckten Deckel, Taschen für bestimmte Eigrößen oder schnelle Produktwechsel innerhalb einer Schicht, ist Thermoformen die bessere Wahl.

Auswirkungen eines Zyklus auf die Folie
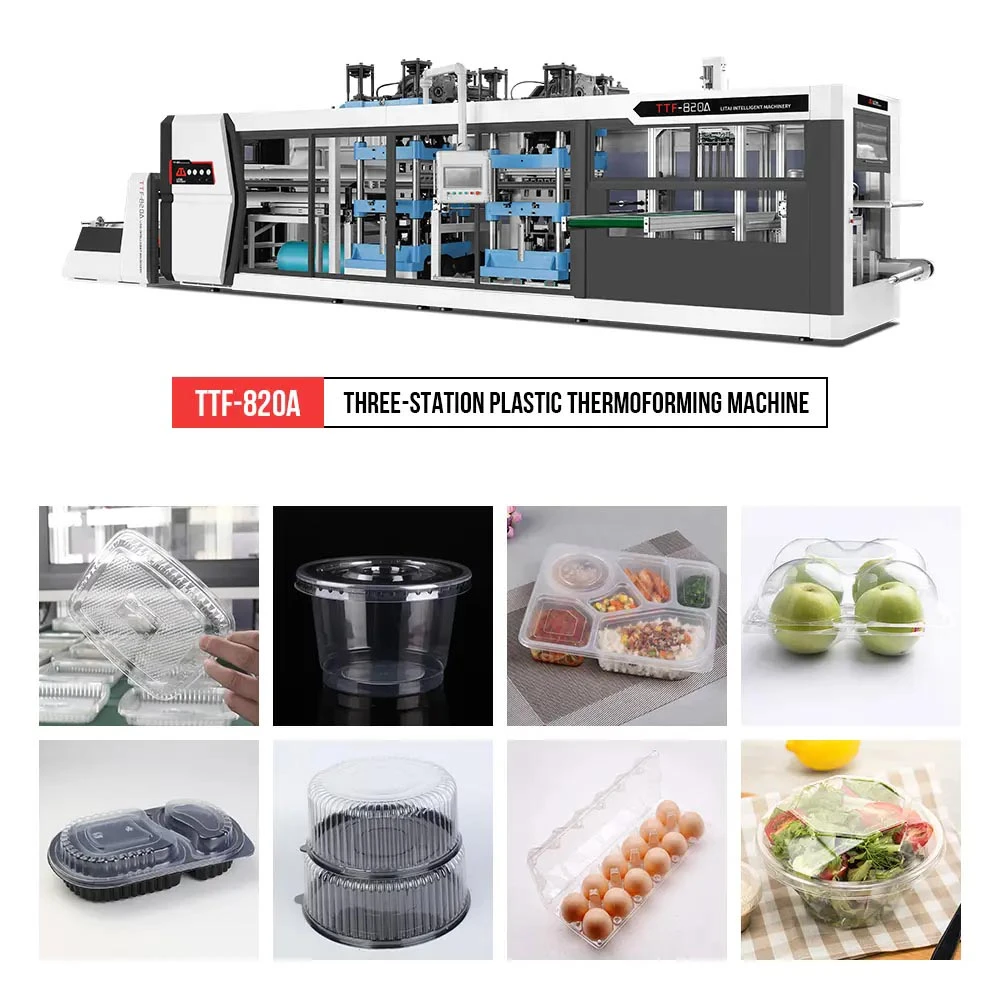
Der Prozess umfasst mehrere Schritte, die sich jeweils auf den nächsten auswirken. Die Kunststofffolie wird abgewickelt, vorgewärmt, um ihre Krümmung zu beseitigen, schrittweise in den Ofen transportiert und eingespannt. Obere und untere Heizungen bringen die Folie auf die richtige Formtemperatur. Bei Polypropylen sind das etwa 150–165 °C, bei HIPS etwa 120–140 °C und bei amorphem PET etwa 110–140 °C. Beim Schließen des Werkzeugs zieht Vakuum die Folie von unten an; gleichzeitig presst Luft mit 3–5 bar sie von oben in die Form. So erhält die Folie die Form des Werkzeugs. Anschließend wird eine Kühlplatte mit Kühlkanälen in das Aluminiumwerkzeug eingesetzt. Der Stanzstempel schneidet die Außenkante aus, sodass die Lüftungsöffnungen erhalten bleiben und das fertige Teil freigestellt wird. Das fertige Tray wird anschließend zum Stapler befördert.
Bei der Herstellung von Eiertrays sind zwei Details besonders wichtig.
Zunächst geht es um das Durchhängen der Folie. Das Eiertray ist breit und dünn. Die erhitzte Folie hängt bereits durch, bevor sie die Form erreicht. Die Durchbiegung nimmt mit der vierten Potenz der Spannweite zu und mit dem Quadrat der Dicke ab. Wird die Folie halb so dick, kann sich das Durchhängen vervierfachen. Verdoppelt sich die Spannweite, kann es sich versechzehnfachen. Deshalb liegt eine 0,5-mm-Folie auf einer 750 mm breiten Maschine nahe an der praktischen Grenze. Die Heizzonen werden daher separat geregelt; meist läuft die untere Heizung etwas langsamer als die obere, während Kette oder Rollen die Folie beim Transport stützen. Zugversuche nach ISO 527-3 helfen Bedienern einzuschätzen, wie weit sich das Material dehnen lässt, bevor die Spitze einer Tasche einreißt. Die Kontrolle des Durchhängens trägt dazu bei, dass die Folie die richtige Höhe für das Werkzeug erreicht.
Das zweite wichtige Detail ist das Beschneiden direkt im Formprozess. Bei Eiertrays ist das wichtiger als bei Bechern, da die Trays viele Taschen in einem festen Raster haben. Wird eine Tasche falsch positioniert, lassen sich die Trays nicht ordentlich stapeln. Das Beschneiden mit demselben Werkzeug trägt dazu bei, die Abstände zwischen den Taschen präzise einzuhalten. Außerdem entfällt eine zweite Vorrichtung, und Maßänderungen durch das Abkühlen zwischen zwei getrennten Arbeitsschritten werden vermieden. Laut LITAI Machinery kann der Rahmen eine Genauigkeit von ±0,2 mm einhalten. Das hängt nicht nur vom Bediener, sondern auch von der Konstruktion und Fertigungsqualität des Werkzeugs ab.
Wie hoch ist der Stapel?
Die Festigkeit wurde bei vielen Spezifikationen von Maschinen zur Herstellung von Kunststoff-Eiertrays falsch berechnet. Angenommen, es gibt 12 Trays mit jeweils 30 Eiern. Wiegt jedes Ei 60 g, wiegen 30 Eier 1,8 kg. Hinzu kommen etwa 45 g für das Tray. Der Rahmen trägt die 11 darüberliegenden Trays und wiegt etwa 20 kg beziehungsweise 200 N.
Die Last wird über Säulen zwischen den beiden Trays verteilt. Bei etwa 20 Säulen mit jeweils ungefähr 10 N Last, 12 mm hohen und 0,7 mm dicken Wänden sowie einem Querschnitt von etwa 17 mm beträgt die Spannung rund 0,6 MPa. Polypropylen erreicht seine Streckgrenze bei etwa 25–30 MPa; das Tray wird somit bei ungefähr einem Fünfzigstel dieser Festigkeit belastet.
Das erklärt, warum Trays bei Druckbelastung selten versagen. Ein preiswertes Tray kann sowohl andere Trays als auch teurere Trays tragen. Die Festigkeit allein ist daher kein guter Maßstab für den Vergleich von Maschinenangeboten.
Es geht darum, die Zollkontrolle unbeschadet zu überstehen. Jede Stützsäule muss höher sein als der höchste Punkt des Eis. So können die darüberliegenden Trays auf den Säulen stehen, ohne die Eier darunter zu berühren. Verringern Lieferanten die Trayhöhe zur Materialeinsparung um 3 mm, kann der Abstand zu klein werden. Die Trays lassen sich dann vielleicht weiterhin gut stapeln, doch die Eier zerbrechen unter dem Gewicht. Käufer melden in diesem Fall eine hohe Bruchrate bei den Eiern statt eines Traydefekts.
Die Festigkeit ist beim Transport wichtiger als im Lager. Bei 0,6 MPa stellt das statische Stapeln normalerweise kein Problem dar. Das größere Risiko sind plötzliche Stöße. Die Trays können zu schwer sein, Lastwagen können über Bodenschwellen fahren oder eine Gabelstaplerzinke kann die Stretchfolie durchstoßen.
Solche Ereignisse können Eier beschädigen. ASTM D642 umfasst Druckprüfungen und ASTM D4169 Prüfungen der Transportbeanspruchung. Käufer sollten vom Lieferanten Prüfergebnisse gemäß diesen Kriterien verlangen und die Qualität des Trays nicht allein anhand der Wandstärke beurteilen.
Eier brechen aufgrund der Taschengeometrie
Die Eierschale ist etwa 0,3 mm dick und besteht aus Calciumcarbonat. Ihre Festigkeit variiert von Ei zu Ei. Wird das Ei entlang seiner Längsachse von einem Ende zum anderen zusammengedrückt, hält es in der Regel einer Kraft von 25–45 N stand, bevor es bricht. In Querrichtung hält es etwa einem Drittel dieser Kraft stand. Die Enden sind kuppelförmig, während der mittlere Bereich eher zylindrisch ist. Die Mitte ist der schwächste Teil.
Dieser Unterschied ist entscheidend für die Gestaltung der Traytaschen. Das Ei liegt auf der Seite und wird an beiden Enden abgestützt; die gekrümmte Schale ist dort stabiler. Zwischen dem Ei und der darunterliegenden Rippe sollte ein Abstand bleiben, damit die Schale die Platte nicht direkt berührt. Stützt die Tasche das Ei nur an einer Seite statt an beiden Enden, wird die Schale an ihrer schwächsten Stelle belastet. Ein dickeres Tray löst das Problem nicht: Es erhöht lediglich das Gewicht, ohne den Bruch von Eiern zu verringern.
Der Abstand ist der zweite entscheidende Faktor. Er beeinflusst sowohl das Traydesign als auch die Produktionskosten. Die Kunststoffmenge pro Ei hängt vom Quadrat des Abstands, von der Foliendicke und von der Materialdichte ab.
Bei einem Abstand von 50 mm, einer 0,7 mm dicken Polypropylenfolie und einer Dichte von 0,91 g/cm³ (ISO 1183-1) werden beispielsweise etwa 1,59 g Kunststoff pro Ei benötigt. Jedes Ei belegt eine Fläche von 2.500 mm²; das Materialvolumen beträgt 1.750 mm³. Nach dem Beschneiden der Außenkanten wiegt ein flaches Tray für 30 Eier somit etwa 45 g.
Wird der Abstand von 50 mm auf 45 mm verringert, lassen sich pro Ei etwa 19 % Kunststoff einsparen. Ohne eine Anpassung der Taschen passen jedoch möglicherweise keine Eier mit einem Gewicht von mehr als 63 g hinein. Eiersortieranlagen sortieren Eier bereits nach Größe; daher ist ein Tray für eine bestimmte Größe besser als eines, das für mehrere Größen nicht richtig passt.
Der Abstand um die breiteste Stelle des Eis sollte 1–2 mm betragen. Ist er zu klein, klemmt die Tasche die Schale ein, statt sie abzustützen. Ist er zu groß, bewegt sich das Ei beim Transport und stößt gegen die Kante der Stützrippe.
Luft, Wasser und die Grenze von 7,2 °C
Eier bestehen zu etwa 75 % aus Wasser. Ein Eiertray muss die Eier sicher halten und zugleich die Luft um sie herum zirkulieren lassen. Daraus ergeben sich unterschiedliche Anforderungen an die Gestaltung nach den Vorschriften der Europäischen Union und der Vereinigten Staaten.
In der Europäischen Union legt die Verordnung (EG) Nr. 589/2008 der Europäischen Kommission auf Grundlage der Verordnung (EU) Nr. 1308/2013 Vermarktungsnormen für Eier fest. Eier der Klasse A dürfen nicht gewaschen werden. Die natürliche Schutzschicht der Schale, die sogenannte Kutikula, muss erhalten bleiben. Trays sollten dazu beitragen, die Eier trocken zu halten. Wasserreste auf der Schale können Probleme verursachen; die Trays sollten daher so gestaltet sein, dass sich möglichst wenig Kondenswasser bildet.
In den Vereinigten Staaten werden Eierschalen vor dem Verpacken gereinigt und desinfiziert. Gemäß 21 CFR 118.4(e) müssen die Eier bei höchstens 7,2 °C (45 °F) aufbewahrt werden. Die Trays müssen Wasser ablaufen lassen, da gewaschene Eier beim Kühlen noch nass sein können.
Die Lagergrenze von 7,2 °C stellt Importeure vor konstruktive Herausforderungen. Wenn ein kaltes Eiertray bei 25 °C und 60 % relativer Luftfeuchtigkeit in die Packhalle gelangt, liegt der Taupunkt bei etwa 17 °C. Die Eier sind damit 10 °C kälter als der Taupunkt, sodass sich innerhalb weniger Minuten Wasser bilden kann.
Gibt es in den Taschen keine Ablauföffnungen, sammelt sich Wasser um die Eier. Steht das Tray auf einem bedruckten Karton, kann das Wasser auf das Papier übergehen und Druckfarbe sowie Etiketten beschädigen. Trays in einer Kühlkette bei 7 °C benötigen an geeigneten Stellen Löcher, damit sich kein Wasser ansammelt. Ohne diese Öffnungen werden möglicherweise die Trays für Schimmelprobleme verantwortlich gemacht, die durch Kondensation entstehen.
Löcher sind ein funktionaler Bestandteil der Konstruktion und nicht bloß ein optisches Detail. Sie sollten sich in der Vertiefung unter den Eiern befinden, nicht unter den Stützpunkten. Löcher im Stützbereich schwächen die Struktur und können scharfe Kanten hinterlassen, die die Schale beschädigen.
Ein offener Gesamtflächenanteil von 6–10 % ist ein sinnvoller Ausgangspunkt. So kann Luft zirkulieren und Wasser ablaufen, ohne dass die Stege zu schwach werden. Die Löcher sollten mindestens 3 mm von der beschnittenen Kante entfernt sein. Liegen sie zu nahe an der Kante, kann der Stempel sie einreißen und eine scharfe Stelle hinterlassen, an der Menschen die Trays anfassen.
Die Wahl des Kunststoffs hängt vom Scharnier ab
Bei einer Maschine zur Herstellung von Kunststoff-Eiertrays muss vor dem Formen das passende Kunststoffmaterial gewählt werden. Entscheidend ist vor allem, ob das Tray ein Scharnier hat. Scharnierkartons bestehen üblicherweise aus Polypropylen (PP). Im Werkzeug wird der Scharnierbereich auf 0,25–0,4 mm ausgelegt. Polypropylen hält wiederholtem Falten stand, weil seine Polymerketten in diesem dünnen Bereich ausgerichtet sind. Polystyrol (PS) und PET eignen sich dafür weniger gut. Sie können bereits beim ersten Falten brechen oder nach zwei bis drei Faltvorgängen reißen. Deshalb bestehen die meisten Eierkartons mit Scharnier aus PP.
Für offene, flache Eiertrays stehen weitere Materialien zur Auswahl. PET bietet gute Durchsichtigkeit, hohe Steifigkeit und bessere Recyclingmöglichkeiten. Vor dem Erhitzen muss die Restfeuchte der Folie jedoch auf 50–200 ppm getrocknet werden. PVC ist transparent, preiswert und steif. In Teilen Asiens wird es seit Jahren häufig für flache Eiertrays verwendet. Mit einer Dichte von 1,38 g/cm³ ist PVC jedoch schwerer als Polypropylen mit 0,91 g/cm³. Bei einem gleichen Taschenvolumen von 1.750 mm³ werden etwa 2,4 g PVC beziehungsweise 1,59 g Polypropylen benötigt. Bei PVC sind außerdem die Vorschriften zum Lebensmittelkontakt und die Handhabung besonders zu beachten. PS ist steif und spröde. Es eignet sich für flache Schalen, die nicht gebogen werden müssen, aber nicht für Scharnierkartons. PLA wird bei 90–120 °C geformt. Gemäß den Erweichungseigenschaften nach ISO 306 eignet es sich für gekühlte Präsentationen, kann sich aber in heißen Lieferfahrzeugen erweichen.
| Kunststoff | Scharniere | Wege des Lebensmittelkontakts | Fehler |
|---|---|---|---|
| PP | Ja, Filmscharniere | 21 CFR 177.1520; (EU) 10/2011 | Kriechen in heißen Lagern |
| PET | Nicht erforderlich | 21 CFR 177.1630; (EU) 10/2011 | Feucht, wenn die Folien nicht trocken sind |
| PVC | Nicht erforderlich | Entsorgungswege im Inland und in der EU | Dichte und Diskussion über das Lebensende |
| PS | Nicht erforderlich | 21 CFR 177.1640; (EU) 10/2011 | Empfindlich gegenüber jeder Falte |
| PLA | Nicht erforderlich | (EU) 10/2011 sowie eine Aussage zur Kompostierbarkeit | Wärme, etwa 55 °C und mehr |
Die Vorschriften zum Lebensmittelkontakt richten sich nach dem Kunststoffmaterial, nicht nach der Form des Trays. In Europa regeln die Verordnung (EG) Nr. 1935/2004 und die Verordnung (EU) Nr. 10/2011 der Kommission Materialien aus Kunststoff für den Lebensmittelkontakt. In den USA fallen gängige Materialien wie PP und PET unter verschiedene Abschnitte der Vorschriften zum Lebensmittelkontakt. Eine Zulassung für Polypropylen-Trays gilt nicht automatisch weiter, wenn das Material geändert wird.
LITAI Machinery hat Produktionslinien für PP, PS, HIPS, PET, PVC und mit Maisstärke versetzte Materialien entwickelt. Heiz-, Kühl- und Austragssystem müssen zusammenarbeiten und werden deshalb als vollständige Produktionslinie ausgelegt.
Anzahl der Käufe
Die Formfläche ist die erste Angabe, die fast immer falsch verstanden wird. Entscheidend ist nicht die Größe der Aufspannplatte, sondern wie viel Platz Ihr Tray benötigt, denn bezahlt wird die Folie, die Sie zuführen, nicht nur der Teil, den Sie tatsächlich nutzen.
| Format | Taschenanordnung | Kavität auf einem 750 × 480 mm großen Stanzwerkzeug | Einsatzbereich | Kunststoff pro Ei |
|---|---|---|---|---|
| Flaches Tray für 30 Eier | Kaliber 50 mm 6 × 5 | 2 | 42% | 1,6 g |
| Flaches Tray für 20 Eier | Kaliber 50 mm 5 × 4 | 6 | 83% | 1,6 g |
| Eierkarton für 12 Eier | 2 × 6, mit Deckel | 4 | 67% | 3,2 Gramm |
| Eierkarton für 6 Eier | 2 × 3, mit Deckel | 9 | 75% | 3,2 Gramm |
| Wachteltray für 30 Eier | Kaliber 30 mm 6 × 5 | 12 | 90% | 0,6 Gramm |
Auch die Werkzeugausführung ist wichtig. Ein Tray für 30 Eier passt in dieser Form nicht auf eine solche Aufspannplatte. Es misst 300 × 250 mm und nutzt daher nur einen Teil einer 750 mm breiten Fläche. Der größte Teil der Folie müsste wieder dem Mahlwerk zugeführt werden. Ein Tray für 20 Eier kann dagegen dreifach auf die Fläche passen und so sechs Fünftel der Fläche belegen. Ein Karton mit Scharnier verbraucht pro Ei ebenfalls mehr Kunststoff, da der Deckel zusätzliche Fläche benötigt, aber kein Ei aufnimmt. Bei gleichem Taschenabstand benötigt jedes Ei doppelt so viel Harz wie bei einem Tray.
Auch die Folienbreite ist wichtig, wird von Käufern aber oft übersehen. LITAI Machinery fertigt Formen für Rahmen von 650 × 300 mm bis 750 × 480 mm. Die Anlagen sind 510–770 mm breit. So kann der Käufer eine schmale Form auf einer schmalen Folie fahren, ohne für eine Maschine mit voller Rollenbreite zu bezahlen, die für diese Form nicht benötigt wird.
Die übrigen Maschinenspezifikationen waren einfach zu bestimmen. Eiertrays werden üblicherweise aus Folien mit einer Dicke von 0,5–0,9 mm hergestellt. Die Anlage kann Folien bis zu 1,8 mm Dicke verarbeiten. Unter 0,5 mm kann die Taschenspitze zu dünn werden, um die Beschädigungsprüfung zu bestehen. Eine typische Tasche ist 40–50 mm tief. Die Rahmen von LITAI Machinery haben eine Tiefe von 125–180 mm und lassen damit Spielraum für künftige Produkte mit größeren Tiefen.
Wichtig ist außerdem, dass die Umrüstzeit höchstens 20 Minuten beträgt. Die Nachfrage nach Eiertrays schwankt saisonal, und Käufer benötigen möglicherweise unterschiedliche Traygrößen. Für die Berechnung des Energieverbrauchs ist der Wärmebedarf aussagekräftiger als die installierte Heizleistung. Eine 750 × 480 mm große, 0,7 mm dicke Folie wiegt etwa 230 g. Wird sie von 25 °C auf 155 °C erhitzt, beträgt ihre spezifische Wärmekapazität etwa 1,9 kJ/(kg·K), und sie benötigt ungefähr 57 kJ. Bei 18 Zyklen pro Minute braucht die Maschine unter Berücksichtigung der Wärmeverluste eine Nettoheizleistung von fast 17 kW.
Vor Ort mussten zwei Dinge geprüft werden. Stapeln Sie zunächst 20 Trays und messen Sie die Gesamthöhe an drei Stellen. Die Abweichung sollte nur wenige Millimeter betragen. Wird der Stapel mit jedem hinzugefügten Tray höher, halten die Abstandsnoppen die Trays nicht ausreichend auseinander.
Ziehen Sie als Nächstes ein Tray aus der Mitte eines gefüllten Stapels und zählen Sie, wie viele Trays entnommen wurden. Prüfen Sie Trays aus Materialien, die unter kontrollierten Bedingungen gelagert wurden. ISO 291 legt Standardbedingungen für die Konditionierung und Prüfung von Kunststoffen fest. Ein Tray, das in einem kalten, trockenen Raum geprüft wurde, kann sich anders verhalten als eines, das für den Transport vorbereitet wurde.
Vor der Abnahme muss alles nochmals überprüft werden. Prüfen Sie, ob die Maschine der Norm ISO 12100 entspricht. Beurteilen Sie im Rahmen einer Risikobewertung, ob die Verriegelungen von Ofen und Stanzvorrichtung den Sicherheitsanforderungen entsprechen. Auch die elektrische Auslegung der Maschine muss den IEC-Normen und den einschlägigen Bestimmungen der Verordnung (EU) 2023/1230 entsprechen.
FAQ
Kann eine Maschine sowohl flache Trays als auch Kartons mit Scharnier herstellen?
Die Maschine kann beide Produkttypen herstellen. Für jeden Typ wird jedoch ein eigenes Werkzeug benötigt. Kartons mit Scharnier erfordern Schneidmesser und Polypropylenfolie im Werkzeug. Außerdem wird ein Stapler benötigt, der geschlossene Kartons statt Trays zählt. Planen Sie daher zwei Werkzeuge für eine Maschine ein.
Wie dick sollte das Eiertray sein?
Die Folien müssen dick genug sein, damit die Taschenspitzen das Beschneiden überstehen. Zugleich sollten sie dünn genug sein, um Kunststoff nicht zu verschwenden. Beginnen Sie mit einer 0,7-mm-Folie. Schneiden Sie eine Tasche auf und messen Sie die dünnste Stelle. Die Traydicke darf erst reduziert werden, wenn das Tray die Bruchprüfung bestanden hat.
Wie viele Eier kann diese Maschine pro Stunde verarbeiten?
Die Produktionsleistung wurde anhand der Anzahl der Kavitäten, der Eier pro Kavität und der tatsächlichen Produktionszyklen berechnet – nicht anhand der angegebenen Umlaufgeschwindigkeit. Bei 18 aktiven Zyklen und 60 Eierzyklen pro Minute beträgt der Durchsatz etwa 1.080 Eier pro Minute beziehungsweise 64.800 Eier pro Stunde. Ein Rahmen von 750 × 480 mm erreicht diese Leistung nur, wenn die Form die gesamte verfügbare Fläche nutzt.
Und vor allem
Maschinen zur Herstellung von Kunststoff-Eiertrays verwenden Heizungen, Formen, einen Kühler und Pressen. Den größten Einfluss auf die Produktion hat jedoch die Werkzeugkonstruktion. Taschenabstand, Auflageform, Stützhöhe und Lochform müssen vor der Bestellung der Maschine festgelegt werden.
Wählen Sie ein Tray, das sich leicht voneinander trennen und stapeln lässt. Wählen Sie anschließend eine Anlage, die zum Tray passt. LITAI Machinery bietet Optionen für Werkzeuglayouts, Formtiefe und Folienstärke zur Herstellung von Bechern, Trays und Kartons. Verarbeitet werden können PP, PS, PET, PVC und PLA. Weitere Informationen finden Sie auf litaimachinery.com.
Informationsquelle
- ISO 527-3 – Zugeigenschaften dünner Folien und Platten
- ISO 306 – Vicat-Erweichungstemperatur von Thermoplasten
- ISO 1183-1 – Dichte nichtgeschäumter Kunststoffe, Tauchverfahren
- ISO 291 – Normalklima für die Konditionierung von Kunststoffprobekörpern
- ISO 12100 – Risikobeurteilung und Risikominderung bei Maschinen
- IEC 60204-1 – Elektrische Ausrüstung von Maschinen
- Verordnung (EU) 2023/1230 – Maschinensicherheit
- Verordnung (EG) Nr. 1935/2004 – Materialien und Gegenstände mit Lebensmittelkontakt
- Verordnung (EU) Nr. 10/2011 der Europäischen Kommission – Materialien aus Kunststoff für den Lebensmittelkontakt
- 21 CFR 177.1520, 177.1630, 177.1640 – Polymere für den Lebensmittelkontakt: Olefine, PET und Styrol
- Verordnung (EG) Nr. 589/2008 der Europäischen Kommission – Vermarktungsnormen für Eier
- 21 CFR 118 – Erzeugung, Lagerung und Transport von Eiern in der Schale
- ASTM D642 – Druckfestigkeit von Versandbehältern
- ASTM D4169 – Prüfung der Leistungsfähigkeit von Versandverpackungen und -systemen