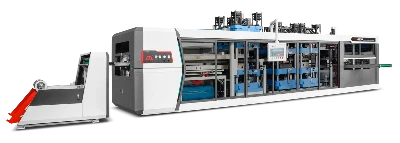

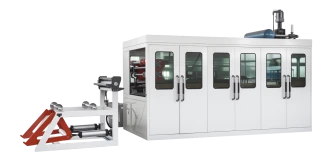
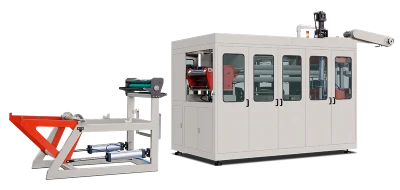
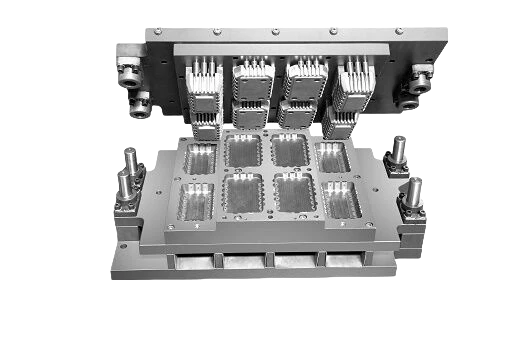
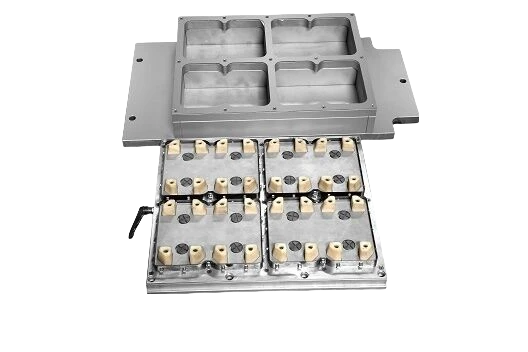

Als zentrale Anlage der modernen Verpackungsindustrie wirkt sich der zuverlässige Betrieb von Kunststoffbecher-Herstellungsmaschinen unmittelbar auf die Produktionseffizienz und die Produktqualität aus. Ein systematisches Wartungsmanagement kann die Lebensdauer der Anlagen deutlich verlängern, die Ausfallrate senken und die Energieeffizienz verbessern. Auf Grundlage der Branchenpraxis und der Instandhaltungstheorie beschreibt dieser Beitrag wichtige Wartungsstrategien in vier Bereichen: mechanischer Aufbau, Hydrauliksystem, elektrische Steuerung und Prozessparameter – mit dem Ziel, die Lebensdauer der Anlagen zu verlängern.
I. Optimierte Wartung mechanischer Baugruppen
1. Schmierstoffmanagement für wichtige bewegliche Komponenten
Die Schließeinheit, das Auswerfersystem und die Führungsstangenbaugruppe einer Kunststoffbecher-Herstellungsmaschine sind stark belastete bewegliche Komponenten, die ein abgestuftes Schmiersystem erfordern. Bei der Schließeinheit müssen die vier Zugstangen täglich von Ölverschmutzungen gereinigt, wöchentlich mit 00#-Molybdändisulfid-Lithiumfett nachgeschmiert und monatlich mithilfe einer Laserausrichtung auf Parallelitätsabweichungen geprüft werden (Toleranz ≤ 0,05 mm). Die Praxis hat gezeigt, dass die konsequente Einhaltung dieser Vorgaben den Plattenverschleiß um 60 % verringern und die Lebensdauer der Form auf das Zwei- bis Dreifache verlängern kann.
Bei der Wartung des Auswerfersystems ist besonders auf die Geradheit der Auswerferstange zu achten. Die Durchbiegung sollte monatlich mit einer Messuhr ermittelt werden. Bei einer Verbiegung von mehr als 0,1 mm muss die Stange ausgetauscht werden. Laut einer Fallstudie führte der verspätete Austausch einer verbogenen Auswerferstange zum Bruch des Formkerns und zu direkten wirtschaftlichen Verlusten von mehr als 15.000 US-Dollar.
2. Vorbeugender Austausch von Antriebssystemen
Bei Riemenantrieben muss die Spannung vierteljährlich mit einem Riemenspannungsmessgerät überprüft werden, damit sie innerhalb der Herstellervorgaben bleibt. Statistische Auswertungen zeigen, dass 80 % der vorzeitigen Riemenausfälle auf Verschleiß durch Schlupf infolge unzureichender Spannung zurückzuführen sind. Bei Zahnriemenantrieben ist das Zahnprofil monatlich zu prüfen; bei einem Zahnverschleiß von mehr als 15 % muss der Riemen ausgetauscht werden.
Zur Wartung des Getriebes gehören die Überwachung des Ölzustands und eine Probenahme zur Analyse eisenhaltiger Partikel innerhalb von 500 Betriebsstunden. Entspricht die Partikelzahl dem Grenzwert ISO 4406 18/16, muss das Getriebeöl sofort gewechselt und die Ursache des Verschleißes untersucht werden. Mit diesem Programm konnten Unternehmen der Lebensmittelverpackungsbranche die Getriebeüberholungsintervalle von 18 auf 36 Monate verlängern.
II. Umfassende Wartung von Hydrauliksystemen
1. Dynamisches Ölqualitätsmanagement
Die Sauberkeit des Hydrauliköls wirkt sich unmittelbar auf die Zuverlässigkeit des Systems aus und erfordert eine dreistufige Filtration: einen 10-µm-Filter in den Tankrücklaufleitungen, einen 5-µm-Hochdruckfilter für die Pumpen und einen 3-µm-Präzisionsfilter für die Servoventile. Die betriebliche Praxis hat bestätigt, dass sich die Lebensdauer der Hydraulikkomponenten dadurch im Vergleich zum ursprünglichen Wert verdreifacht.
Die optimale Öltemperatur liegt zwischen 40 und 50 °C. Bei Temperaturen über 60 °C muss das Kühlsystem umgehend überprüft werden. In einem Reparaturfall waren die Kühlschlangen verkalkt, wodurch dauerhaft erhöhte Temperaturen entstanden. Infolgedessen fiel die Hydraulikpumpe innerhalb von drei Monaten aufgrund einer vollständigen Verstopfung aus. Alle zwei Jahre werden chemische Entkalkungs- und Druckprüfungen empfohlen, um den Durchflussbereich zu überprüfen.
2. Regelmäßiger Austausch von Dichtungen
Der Austausch der Dichtungen von Hydraulikzylindern sollte entsprechend dem Betriebsdruck und der Betriebstemperatur geplant werden. U-Manschetten in Hochdrucksystemen (> 21 MPa) müssen alle 2.000 Stunden ersetzt werden; bei Mittel- und Niederdrucksystemen kann das Intervall auf 4.000 Stunden verlängert werden. Durch diese Vorgaben konnte ein Unternehmen die interne Leckagerate von 15 % auf unter 3 % senken.
Der O-Ring am Rohranschluss muss nach jeder Demontage ersetzt werden. Vor dem Einbau sollte er mit Hydrauliköl geschmiert werden. Eine Wiederverwendung kann die Leckagewahrscheinlichkeit gegenüber einem neuen Bauteil um das Achtfache erhöhen. Fluorkautschukdichtungen werden empfohlen, da ihre Temperaturbeständigkeit 40 % höher ist als die von herkömmlichem Nitrilkautschuk.
III. Intelligente Wartung elektrischer Systeme
1. Lebenszyklusmanagement zentraler Komponenten
Bei Schützen und Relais müssen der Kontaktverschleiß überwacht und monatlich Infrarot-Temperaturmessungen durchgeführt werden. Bei Temperaturen über 25 °C müssen sie sofort ausgetauscht werden. Unternehmensstatistiken zeigen, dass ein rechtzeitiger Austausch 80 % der Motorschäden durch Durchbrennen verhindern kann.
Bei der Wartung von Servoantrieben ist den Kühllüftern besondere Aufmerksamkeit zu widmen. Die Lager sollten alle 5.000 Betriebsstunden und die Lüftereinheiten alle 20.000 Betriebsstunden ausgetauscht werden. In einer Fallstudie führte der verspätete Austausch eines Lüfterlagers zur Überhitzung und Beschädigung eines IGBT-Moduls. Die Reparaturkosten beliefen sich auf bis zu 30 % des Anlagenwerts.
2. Regelmäßige Prüfung des Erdungssystems
Bei der vierteljährlichen Messung des Erdungswiderstands mit einem Erdungsmessgerät ist sicherzustellen, dass der Messwert unter 4 Ω liegt. Die betriebliche Praxis zeigt, dass eine fachgerechte Erdung die Ausfallrate elektrischer Komponenten um 50 % senken und elektromagnetische Störungen des Steuerungssystems minimieren kann. Erdungsschienen aus Kupfer sind korrosionsbeständiger als solche aus Stahl.
IV. EINLEITUNG: Optimiertes Prozessparametermanagement
1. Präzise Temperaturregelung
Für die Heizzonen ist eine segmentierte Regelungsstrategie erforderlich, bei der die Temperaturgradienten entsprechend den Zylinderabschnitten eingestellt werden. Ein Unternehmen verringerte mithilfe einer Infrarot-Temperaturüberwachung die Temperaturschwankungen von ±10 °C auf ±3 °C und verbesserte dadurch die Gleichmäßigkeit der Schmelze um 40 %. Eine Kalibrierung der Thermoelemente alle sechs Monate wird empfohlen. Bei einer Abweichung von mehr als ±2 °C sollten sie sofort ausgetauscht werden.
2. Dynamische Einstellung des Drucksystems
Die Schließkraft muss entsprechend der Formgröße dynamisch berechnet werden, da eine zu hohe Kraft zur Verformung der Platte führt. Eine Fallstudie zeigte, dass ein langfristiger Einsatz übermäßig hoher Schließkräfte eine dauerhafte Plattenverbiegung verursachen kann; die Reparaturkosten können dabei mehr als 30.000 US-Dollar betragen. Es wird empfohlen, die Schließkraft mithilfe von Drucksensoren zu überwachen und auf höchstens 110 % des theoretischen Werts zu begrenzen.
Servoventilsteuerung: Der Einspritzdruck sollte nach dem Prinzip „langsam–schnell–langsam“ aufgebaut werden, um ein präzises Druckprofil zu erzielen. Ein Unternehmen senkte durch die Optimierung der Druckkurve den Gratanteil von 8 % auf 1,5 % und verringerte den Energieverbrauch.
Innovative Ansätze für Wartungssysteme.
1. Aufbau einer digitalen Wartungsplattform
Führen Sie Anlagenzustandsmanagementsysteme ein, die Schwingungsanalysen, Ölüberwachung und Temperaturdaten zusammenführen. Ein Unternehmen erzielte mit einem solchen System eine Vorhersagegenauigkeit von 85 % und senkte ungeplante Ausfallzeiten um 60 %. Für die Echtzeitplanung und die durchgängige Auftragsverwaltung werden mobile Wartungsterminals empfohlen.
2. Weiterentwicklung der Kompetenzen des Wartungspersonals
Es sollte ein dreistufiges Schulungssystem aus Theorie, Praxis und Zertifizierung eingerichtet werden, das Kompetenzen für die integrierte elektromechanische und hydraulische Instandhaltung vermittelt. Unternehmensstatistiken zeigen, dass systematisch geschulte Techniker die Fehlersuche um 40 % beschleunigen und die Genauigkeit beim Austausch von Ersatzteilen um 35 % verbessern können. Zur Verbesserung der Reaktionsfähigkeit in Notfällen werden vierteljährliche abteilungsübergreifende Wartungsübungen empfohlen.
Fazit:
Die Verlängerung der Lebensdauer von Maschinen zur Herstellung von Kunststoffbechern ist eine systematische ingenieurtechnische Aufgabe, die eine abgestimmte Zusammenarbeit bei der Anlagenauslegung, den Wartungsprotokollen, der Qualifikation des Personals und weiteren Bereichen erfordert. Die in diesem Artikel beschriebene Wartungsstrategie ermöglicht es einem Unternehmen, die durchschnittliche Lebensdauer seiner Anlagen von 8 auf 12 Jahre zu erhöhen und gleichzeitig die Wartungskosten je Produkteinheit um 35 % zu senken. Im Kontext von Industrie 4.0 wird die Kombination aus IoT-Technologie und vorausschauender Wartung zu einem neuen Schwerpunkt im Anlagenmanagement und eine solide Grundlage für die Nachhaltigkeit der Kunststoffverpackungsindustrie schaffen.