
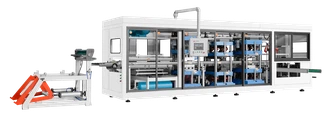
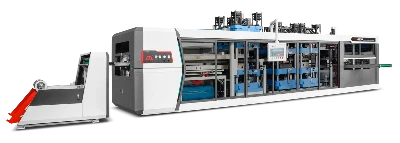

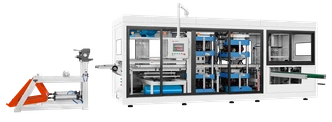
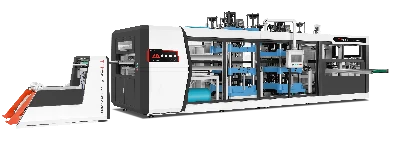
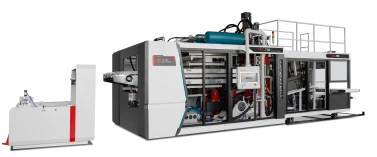
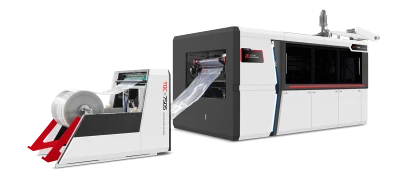
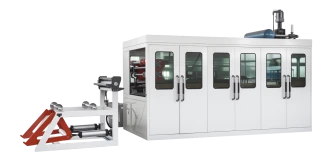
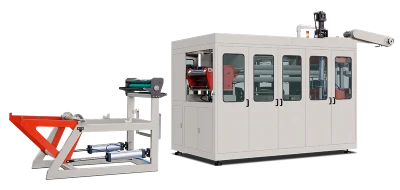
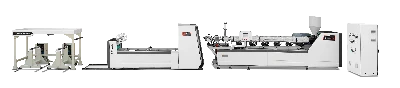
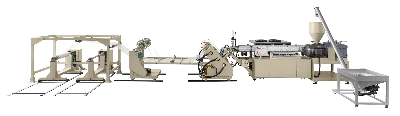
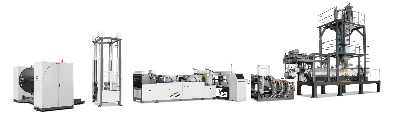
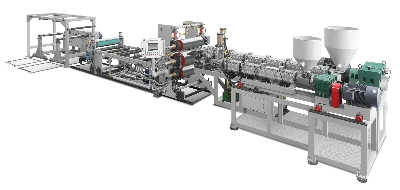
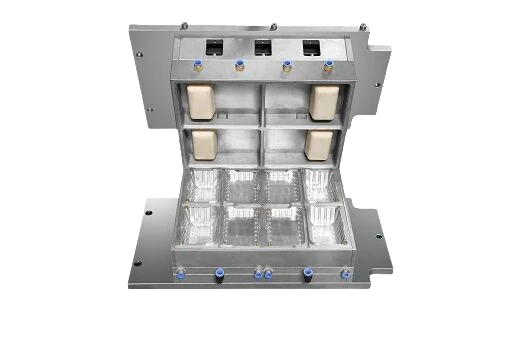
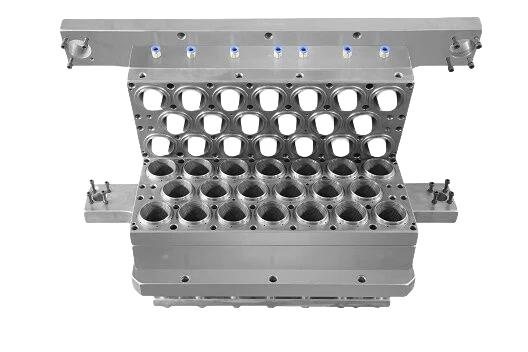
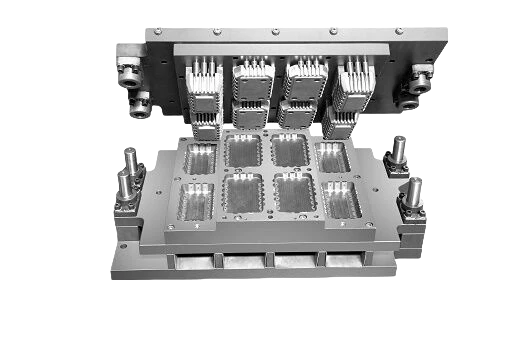
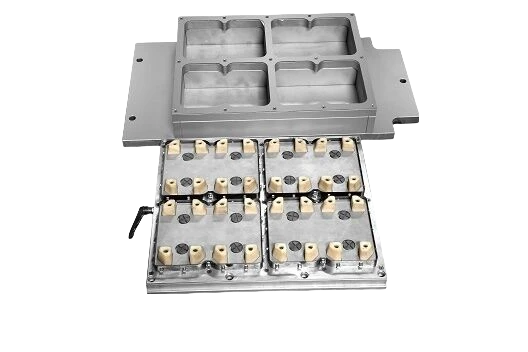
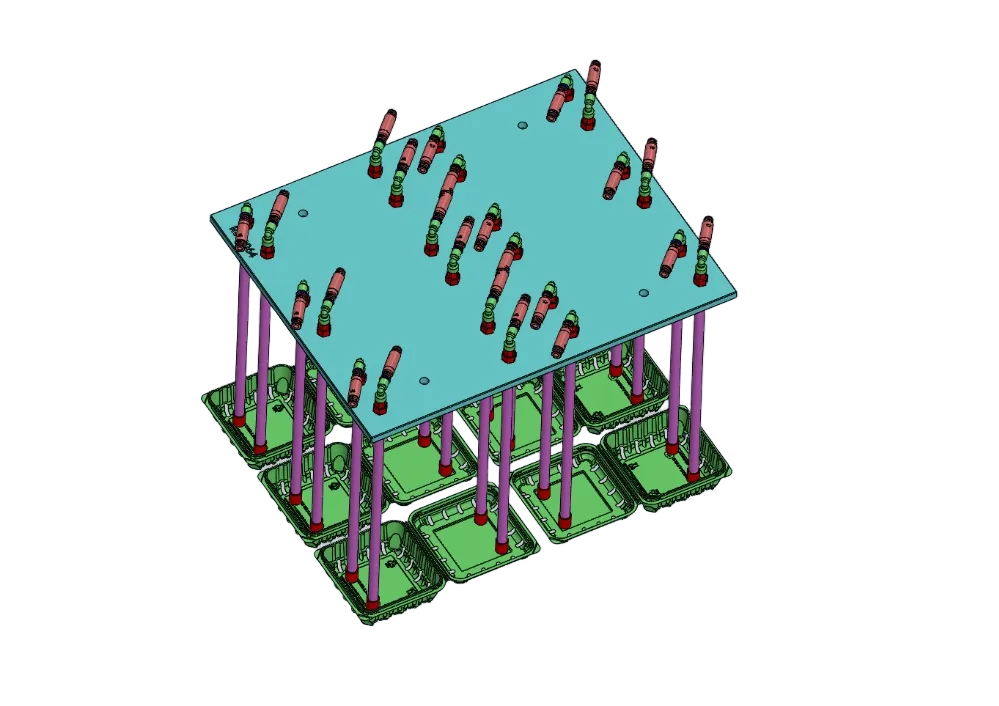

Der Unterschied liegt weder in der Formstation noch im Vakuumsystem. Bei manuell beschickten Papier- und Kunststoffbechermaschinen ist der Ablauf ähnlich: Die Platte wird erwärmt, an ein gekühltes Werkzeug gedrückt, damit sie ihre Form annimmt, und anschließend ausgestanzt. Der entscheidende Unterschied ist, wie oft ein Mitarbeiter das Werkstück oder Produkt pro Zyklus bearbeiten muss. Bei einer halbautomatischen Maschine legen Mitarbeitende das Papier ein, entnehmen das geformte Material und verwenden anschließend eine separate Schneidpresse. Bei einer vollautomatischen Produktionslinie wird das Material von der Rolle zugeführt, die Becher werden in der Maschine ausgestanzt und ein Stapler zählt und sammelt die fertigen Becher.
Der Begriff „automatisch“ umfasst drei unterschiedliche Aufgaben
Kaum eine Maschine erledigt sämtliche Arbeiten selbst. Daher muss die Automatisierungsangabe für eine Kunststoffbechermaschine genau aufführen, welche der drei Aufgaben sie übernimmt. Die erste Aufgabe ist die Materialzuführung: Papier kann über Servorollen zugeführt werden, oder Mitarbeitende legen in jedem Zyklus einzelne Platten in die Maschine ein. Die zweite Aufgabe ist das Entnehmen und Beschneiden der Becher. Eine Stanzmaschine kann die Becher im Werkzeug ausschneiden, oder die heißen Platten werden zum Zuschneiden zu einer separaten Presse transportiert. Die dritte Aufgabe ist die Abfallentsorgung. Die Maschine kann die Papierabschnitte selbst einem Granulator zuführen, oder ein Mitarbeiter entfernt sie von Hand.
Maschinen, die Papier automatisch zuführen, aber bei denen Mitarbeitende die Becher beschneiden und die Stanzreste entfernen müssen, werden häufig als halbautomatische Papierbeschicker bezeichnet. Der Begriff „automatisch“ ist nicht eindeutig, solange der Lieferant nicht angibt, welche Arbeiten die Maschine selbst übernimmt. Entscheidend ist, wie oft ein Mitarbeiter in jedem Zyklus das Werkstück oder Produkt bearbeiten muss. Jedes Eingreifen in den Werkzeugbereich birgt ein Sicherheitsrisiko. Eine Risikobeurteilung nach ISO 12100 hilft, diese Risiken zu ermitteln. Die Bechermaschinen von LITAI Machinery vereinen Zuführung, Erwärmung, Formgebung und Stanzen. Stapeln, Zählen und Sammeln des Altpapiers können als Module ergänzt werden.
| Arbeiten während des Zyklus | Halbautomatischer Ablauf | Automatischer Ablauf | Worin liegt der Unterschied? |
|---|---|---|---|
| Plattenzuführung | Manuell zugeschnittene Platten | Kontinuierliche Rollenzuführung | Ein Bediener pro Maschine |
| Entnahme und Fertigbearbeitung | Die heißen Platten entnehmen und separat zuschneiden. | Stanzen im Formwerkzeug | Handhabungsspuren, zweite Vorrichtung; |
| Gestapelt | Manuell | Bandstapler oder mechanische Stapelvorrichtungen | Zwei oder drei Personen |
| Abfall | Manuell entnommen | Stanzreste und Rückführung | Materialien und Arbeitskosten |
Welche weiteren Aufgaben haben Bediener an halbautomatischen Maschinen?
Beim Betrieb des manuellen Beschickers durchlaufen die Bediener mehrere Schritte: die Platten einlegen und einspannen, auf die Erwärmung warten, den Formvorgang beobachten, die Maschine öffnen, die heißen Platten mit Handschuhen entnehmen, sie der Beschnittpresse zuführen und die Becher einsammeln. Die Maschine wartet bei jedem Schritt auf den Bediener, und das Ergebnis hängt davon ab, wie dieser arbeitet. Wird die Platte einige Millimeter neben der Mitte positioniert, kann sich das Material ungleichmäßig dehnen. Dauert es zu lange, die geformte Platte zu entnehmen, kann sie abkühlen und sich zusammenziehen. Die Arbeitskosten sind nur ein Teil des Problems. Auch eine gleichbleibende Produktqualität ist wichtig. Beim manuellen Entladen kommen die Hände des Bedieners in jedem Zyklus zudem näher an einen warmen Bereich. Manuelle Beschickungssysteme erfordern zusätzliche Sicherheitsmaßnahmen, da der Beschickungsbereich eine Öffnung in der Maschinenverkleidung darstellt. Die Sicherheitsverriegelung dieser Öffnung muss möglicherweise ein höheres Performance Level erfüllen als andere Sicherheitseinrichtungen an der Maschine.
Die tatsächliche Ursache für Geschwindigkeitsunterschiede
Der Unterschied zwischen den Produktionslinien eines halbautomatischen Schleifers und eines Kunststoffschleifers ist offensichtlich, aber die Produktion ist nicht der einzige Kostenfaktor. Ein manueller Beschicker mit einer 600 × 400 mm großen Platte und 12 Kavitäten kann nach dem Beschicken, Erwärmen, Formen, Entladen und Zuschneiden mit 0,8 Zyklen pro Minute laufen. Er produziert 600 bis 1.200 Becher pro Stunde und benötigt zwei bis drei Mitarbeitende. Ein Automatische Kunststoffbecher-Herstellungsmaschine Eine Linie mit einem 730 × 320 mm großen Werkzeug und 36 Kavitäten kann mit 20 Zyklen pro Minute laufen. Ein Mitarbeiter kann damit etwa 43.000 Becher pro Stunde herstellen.
Der Unterschied bei der Ausbringung beträgt etwa das 35-Fache. Er ist vor allem auf die Erhöhung der Zahl der Kavitäten von 12 auf 36 und auf die kontinuierliche Rollenzuführung zurückzuführen, die nicht wegen eines Plattenwechsels unterbrochen werden muss. Der übrige Unterschied ergibt sich aus der Arbeitsweise der Maschine: Manuelle Beschicker müssen auf das Aufheizen warten und werden manuell entladen. Automatische Kunststoffbecher-Herstellungslinien erwärmen, formen und stanzen das Material in einem Arbeitsgang.
Automatisierung verkürzt Wartezeiten, ändert aber nichts am grundlegenden Wärmebedarf der Materialien. Um 0,6 mm starkes PP von 25 °C auf 155 °C zu erwärmen, sind bei einer spezifischen Wärmekapazität von etwa 1,9 kJ/kg·K weiterhin ungefähr 35 kJ/W erforderlich. Deshalb liegt die tatsächliche Produktionsgeschwindigkeit eher bei 20 Zyklen pro Minute als bei den in manchen Broschüren angegebenen 30 bis 48 Zyklen pro Minute. ISO 306 und ISO 527-3 behandeln Materialprüfungen, legen jedoch nicht direkt die Produktionsgeschwindigkeit der Maschine fest.


Wie die Arbeitskostenrechnung bei gleicher Ausbringung aussieht
Für einen fairen Vergleich muss man Maschinen mit gleicher Becherausbringung gegenüberstellen und nicht einfach eine Maschine mit einer Produktionslinie vergleichen. Eine Produktionslinie mit rund 43.000 Bechern pro Stunde entspricht etwa 36 manuellen Beschickern, die jeweils 1.200 Becher pro Stunde herstellen. Jeder manuelle Beschicker benötigt zwei oder drei Mitarbeitende – insgesamt also etwa 90 Personen, verglichen mit nur einer Person an der automatisierten Linie.
Wird der Aufwand pro tausend Becher berechnet, liegt der wichtigste Vorteil einer automatischen Kunststoffbecher-Herstellungslinie in den niedrigeren Arbeitskosten. ISO 22400-2 bietet eine Methode zur Messung der Produktionsleistung. Eine hilfreiche Kennzahl ist die Zahl der Arbeitsstunden, die für die Herstellung einer bestimmten Bechermenge benötigt werden. Bei manueller Verarbeitung sind es etwa 2,1 Stunden pro 1.000 Becher, bei automatisierten Produktionslinien etwa 0,023 Arbeitsstunden. Bei Arbeitskosten von rund 3 US-Dollar pro Stunde kostet der manuelle Betrieb etwa 6,20 US-Dollar pro tausend Becher, die automatische Linie etwa 0,07 US-Dollar. Das entspricht einer Differenz von rund 0,006 US-Dollar pro Becher, noch ohne Berücksichtigung von Ausschuss und Energiekosten.
Automatische Produktionslinien können außerdem weniger Energie verbrauchen, weil sie mit gleichmäßiger Geschwindigkeit laufen, statt zwischen einzelnen Platten anzuhalten. ISO 50001 bietet Orientierung zum Energiemanagement. Kostet eine automatische Linie 100.000 US-Dollar mehr als eine manuelle Anlage, könnten allein die Einsparungen bei den Arbeitskosten die Mehrkosten nach 16 Millionen Kaffeebechern ausgleichen. Die tatsächliche Amortisation hängt von der Ausbringung, den Löhnen, dem Energieverbrauch und der Ausschussquote ab.
Kosten für Ersatzanlagen, Stellfläche und Maschinenpark
Bei manuellen Verfahren lässt sich die Produktion nicht einfach durch eine größere Maschine steigern; dafür werden mehr Maschinen benötigt, was neue Probleme mit sich bringt. Sechsunddreißig Maschinen samt Beschnittpressen benötigen viel Platz. Jede Maschine braucht außerdem eigene Schutzvorrichtungen, Wartung und Druckluftversorgung. Automatische Linien beanspruchen weniger Platz. Der Formrahmen allein ist etwa acht Meter lang, und eine einzelne Linie kann viele separate Maschinen ersetzen.
Auch schnelle Umrüstungen sind wichtig. Wenn der Wechsel der Bechergröße an einer automatisierten Produktionslinie einen halben Tag dauert, kann sie womöglich nur ein Produkt herstellen. In diesem Fall ist eine kürzere Umrüstzeit nützlicher als eine höhere Höchstgeschwindigkeit. LITAI Machinery gibt an, dass bei seiner vollständig servogesteuerten Maschine die Werkzeuge in 20 Minuten gewechselt und gespeicherte Produktionseinstellungen wieder abgerufen werden können. So kann die Linie mit kürzerer Rüstzeit mehrere Becherformen und -größen herstellen.
Wenn eine halbautomatische Maschine leichter zu beschaffen ist
Bei einem bestimmten Produktionsniveau sind manuelle Maschinen die richtige Wahl. Eine Maschine im Einschichtbetrieb kann ausreichen, um monatlich Hunderttausende Becher herzustellen. Bei geringer Nachfrage ist die Produktionsleistung der Maschine kein großes Problem. Automatische Linien können sich als Fehlinvestition erweisen, wenn sie ungenutzt stillstehen.
Halbautomatische Maschinen können auch für bestimmte Materialien eine gute Wahl sein. Dicke Platten, etwa aus 2 bis 3 mm starkem Kunststoff, sowie vorgetrocknete Materialien wie PET, die vor dem Formen aufbereitet werden müssen, lassen sich möglicherweise leichter handhaben, wenn Mitarbeitende jede Platte manuell einlegen. Zuführrollen können die Spannung der Platte erhöhen. ISO 11357-3 beschreibt die Messung des Schmelz- und Kristallisationsverhaltens von Kunststoffen und unterstützt damit die Materialauswahl und Prozesssteuerung.
Kurze Produktionsläufe sind ein weiterer Grund, sich für halbautomatische Maschinen zu entscheiden. Werkzeuge mit weniger Kavitäten sind für automatische Linien häufig deutlich günstiger als Mehrfachwerkzeuge. Das macht sie zu einer besseren Wahl für neue Produkte, deren Marktnachfrage noch nicht feststeht. Auf halbautomatischen Maschinen lassen sich Muster herstellen und unter den Bedingungen der ISO 291 prüfen, bevor sie mit Serienprodukten verglichen werden.
Welche Formulierung wäre genauer als „automatisch“?
Fragen Sie nach konkreten Eingriffen, nicht nach Schlagworten. Eine aussagekräftige Spezifikation führt auf, welche manuellen Aufgaben während eines normalen Zyklus verbleiben, wie viele Personen erforderlich sind, wie viele Sekunden Bedienzeit pro Zyklus anfallen, wie Papier und Rollendurchmesser vorgegeben werden, ob der Beschnitt im Werkzeug erfolgt, wie der Abfall aus der Maschine abgeführt wird und wie sich die Zeitersparnis beim Wechsel auf einen anderen Becher tatsächlich auswirkt. Fordern Sie ein Werkzeug an, das dem überarbeiteten Zeichnungssatz entspricht, sowie Angaben zum dafür geltenden Qualitätssystem. LITAI Machinery gibt an, ein Qualitätsmanagementsystem nach ISO 9001 anzuwenden, und bewirbt Formwerkzeuge für das Formen und Stanzen sowie automatische Stapel-, Zähl- und Altpapiersammelsysteme. Solche Angaben sollten in der Spezifikation schriftlich festgehalten werden, statt sich mit allgemeinen Produktkategorien zufriedenzugeben. Fragen Sie anschließend, was mit dem Produkt zwischen Maschine und Verpackungstisch geschieht – denn hier beginnen die Hygieneanforderungen an Lebensmittelmaschinen relevant zu werden.
Häufig gestellte Fragen
Bedeutet Vollautomatisierung, dass keine Mitarbeitenden an der Produktionslinie benötigt werden?
Nein. Das bedeutet, dass Mitarbeitende das Produkt während des Form- und Fertigbearbeitungszyklus nicht handhaben müssen. Andere Aufgaben bleiben jedoch bestehen, etwa Rollenwechsel, das Entfernen von Stanzresten, die Prüfung von Mustern und die Überwachung der Maschinen. Die Automatisierung lässt sich besser daran messen, wie oft Mitarbeitende je 1.000 Produkte eingreifen müssen, als an der Zahl der Personen in der Nähe.
Können halbautomatische Maschinen später nachgerüstet werden?
Teilweise. Stapelvorrichtungen und Systeme zur Abfallentsorgung lassen sich oft an der Rückseite der Maschine ergänzen. Das Stanzen im Werkzeug lässt sich nur schwer nachrüsten, da es von der Formstation und dem Werkzeug abhängt. Es ist nicht einfach ein zusätzliches Modul.
Welche maschinengefertigten Becher sind gleichmäßiger?
Die Ergebnisse vollautomatischer Produktionslinien sind in der Regel gleichmäßig. Das liegt nicht nur an den Servomotoren. Da dasselbe Werkzeug den Becher formt und stanzt, kann die Stanze die Randmaße innerhalb von etwa ±0,2 mm halten. Die Bediener müssen das Produkt nicht von der Formstation zu einer separaten Beschnittpresse transportieren. Dadurch sinken auch die Unterschiede bei der manuellen Handhabung und beim Timing.
Was sollten Sie vor der Bestellung prüfen?
Vorschriften für den Lebensmittelkontakt gelten nicht nur für Maschinen, sondern auch für Rohstoffe und Fertigprodukte. In der EU regeln die Verordnung (EG) Nr. 1935/2004 und die Verordnung (EU) Nr. 10/2011 Materialien mit Lebensmittelkontakt beziehungsweise Kunststoffe. In den USA umfasst FDA 21 CFR 177.1520 bestimmte Olefinpolymere. Wenn Mitarbeitende die Becher zwischen Formgebung und Verpackung handhaben, bietet EN 1672-2 Orientierung zu Hygieneanforderungen an Maschinen. Auch die Richtlinie (EU) 2019/904 wirkt sich in der EU auf die Wahl von Materialien und Einwegkunststoffen aus.
Maschinen sollten nach Produktionsvolumen, Produkttyp und Betriebsdauer ausgewählt werden, nicht allein nach ihrer Bezeichnung. Prüfen Sie, wie oft ein Mitarbeiter das Produkt bearbeiten muss, wie viel Arbeitszeit pro 1.000 Becher anfällt und wie lange der Wechsel der Bechergröße dauert. Vollautomatische Produktionslinien sind sinnvoll, wenn Produktionsvolumen und Laufzeiten hoch genug sind, um die zusätzlichen Kosten zu decken.
Informationsquelle
ISO 12100:2010 – Maschinensicherheit: Risikobeurteilung und Risikominderung, einschließlich Eingriffspunkten im Zyklus
ISO 13849-1 – Sicherheitsbezogene Teile von Steuerungen, Performance Level
IEC 60204-1 – Elektrische Ausrüstung von Maschinen
Verordnung (EU) 2023/1230 – Bereitstellung von Maschinen auf dem europäischen Markt
ISO 22400-2 – Leistungskennzahlen für das Management von Fertigungsabläufen
ISO 50001 – Energiemanagementsysteme
ISO 306 – Vicat-Erweichungstemperatur von Thermoplasten
ISO 527-3 – Zugeigenschaften von Folien und Platten
ISO 11357-3 – Schmelz- und Kristallisationstemperatur sowie Enthalpie
ISO 291 – Normalklima für die Konditionierung und Prüfung von Kunststoffen
ISO 9001:2015 – Qualitätsmanagementsysteme: Anforderungen
EN 1672-2 – Nahrungsmittelmaschinen: Hygieneanforderungen
Verordnung (EG) Nr. 1935/2004 – Rahmenregelung für Materialien mit Lebensmittelkontakt; Verordnung (EU) Nr. 10/2011 – Kunststoffmaterialien mit Lebensmittelkontakt; US FDA 21 CFR 177.1520 – Olefinpolymere
Richtlinie (EU) 2019/904 – Verringerung der Auswirkungen bestimmter Einwegkunststoffe