
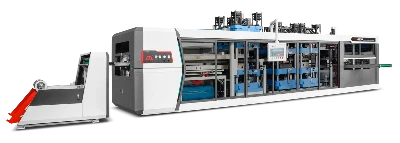

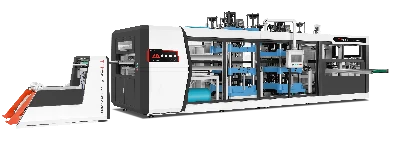
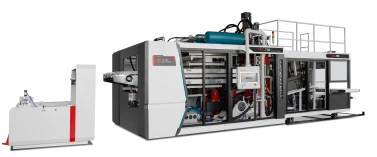
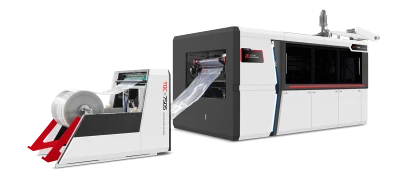
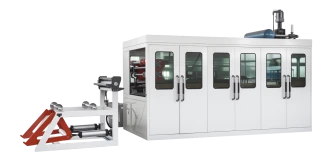
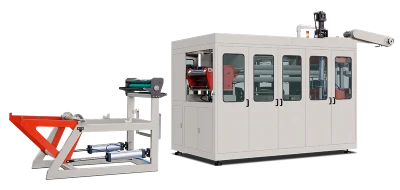
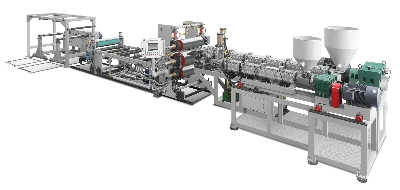
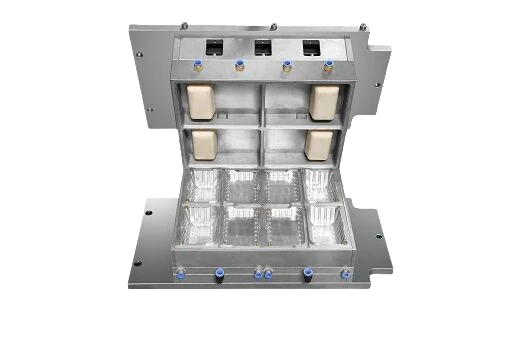
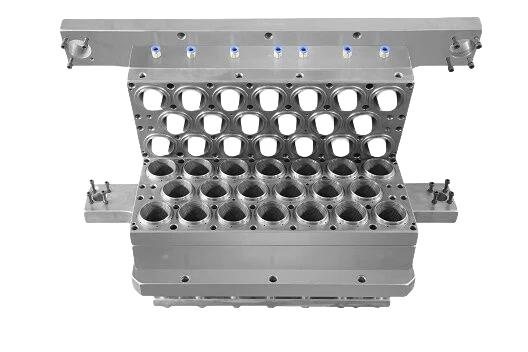
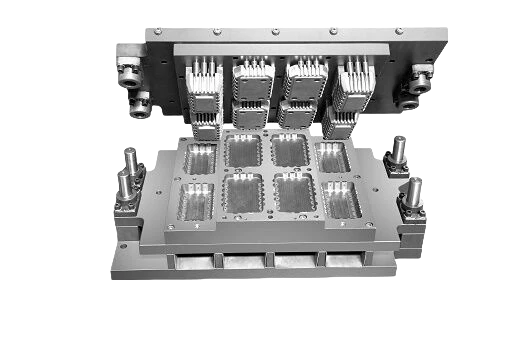
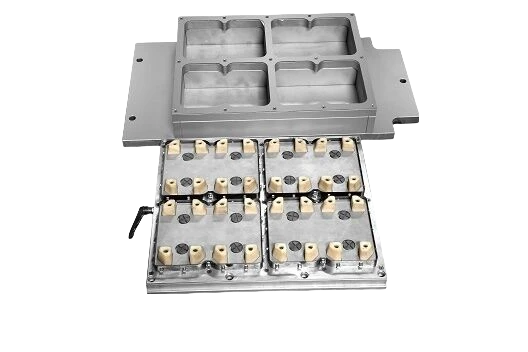

Kunststoffbecher-Tiefziehmaschine Eine flache Platte aus PP, PS, PET oder PLA wird erwärmt, bis sie weich ist. Anschließend formen Vakuum und Druckluft mit bis zu 8 bar die Platte in einem wassergekühlten Werkzeug. Beim Abkühlen nimmt das Material die Form eines Bechers an. Im selben Zyklus wird der Becher mit einem Werkzeug aus der Platte ausgestanzt.
Die Maschinen schmelzen den Kunststoff nicht und arbeiten nicht mit Spritzguss. Die Becherwände entstehen aus der ursprünglichen Platte und werden an den Stellen dünner, an denen sich das Material dehnt. Heizsystem, Luftdruck und Stanzen beeinflussen die Wandstärke, die Randform und die Produktionsgeschwindigkeit.
Die Stationen laufen in einer festgelegten Reihenfolge
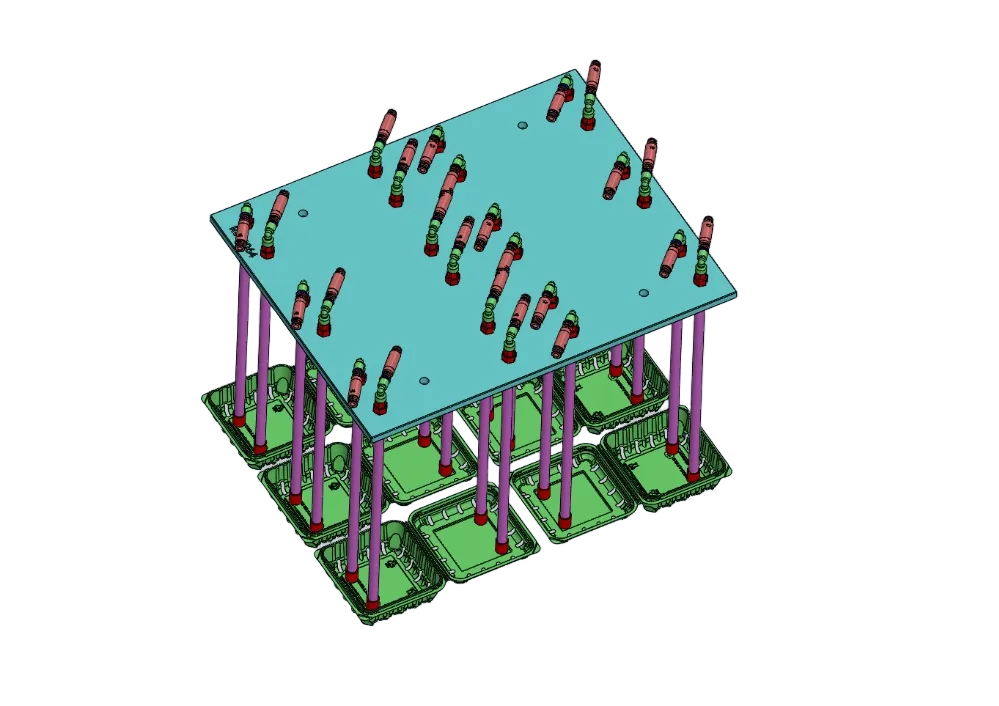
Kunststoffbecher-Tiefziehmaschinen arbeiten mit einer Reihe aufeinander abgestimmter Schritte. Zunächst transportieren die Vorschubrollen die Platte um eine Werkzeuglänge weiter. Anschließend wird die Heizung in Position gebracht und die Platte je nach Dicke 8–20 Sekunden lang erwärmt. Nachdem die Heizung zurückgefahren ist, schließt sich das Werkzeug. Vakuum und Druckluft formen die Platte; Kühlkanäle im Aluminiumwerkzeug kühlen sie ab. Die Becher werden aus der Platte gestanzt und von einem Bandstapler oder Roboter aufgenommen. Die verbleibenden Reste werden zur Wiederverwertung dem Granulator zugeführt.
Jeder Arbeitsschritt muss abgeschlossen sein, bevor der nächste beginnen kann. Das Werkzeug kann sich erst schließen, wenn die Heizung zurückgefahren ist, und die Becher können erst ausgestanzt werden, wenn sie ausreichend abgekühlt sind. Deshalb kann eine langsame Erwärmung oder Stapelung die gesamte Produktionslinie zum Stillstand bringen.
Auch die Maschinensicherheit ist wichtig. Die Risikobeurteilung erfolgt nach ISO 12100, die elektrische Ausrüstung richtet sich nach IEC 60204-1, und die sicherheitsbezogenen Steuerungen werden gemäß den Anforderungen an die Performance Level der ISO 13849-1 ausgelegt. Diese Normen unterstützen Hersteller bei der Einhaltung der EU-Maschinenvorschriften der Verordnung (EU) 2023/1230.
LITAI Machinery fertigt Maschinen nach einem Qualitätsmanagementsystem gemäß ISO 9001. Das Angebot umfasst Schwenkwerkzeug-, servoangetriebene und hydraulische Maschinen. Die maximale Formtiefe beträgt je nach Modell 125–180 mm; die Plattenbreite liegt bei bis zu 770 mm.
Entscheidend ist das richtige Heizfenster, nicht nur die Temperatur
Bei einer Kunststoffbecher-Tiefziehmaschine müssen die Platten die richtige Temperatur haben, damit sie sich dehnen lassen, ohne zu reißen. Sie dürfen nicht so stark erhitzt werden, dass sie durchhängen oder Risse bekommen. Für PP liegt der Temperaturbereich bei etwa 150–165 °C, für HIPS bei etwa 120–140 °C und für amorphes PET bei etwa 110–130 °C. Bei PLA liegt die Formtemperatur bei etwa 90 °C. Da PLA bei niedrigeren Temperaturen weich wird, ist sein Verarbeitungstemperaturbereich begrenzt. Der Erweichungspunkt lässt sich mit der Vicat-Prüfung nach ISO 306 oder über die Übergangstemperaturprüfung nach ASTM D3418 bestimmen.
Zwei häufige Probleme beeinflussen den geeigneten Temperaturbereich. Das erste ist das Durchhängen der Platte. Wenn das Material weich wird, fehlt ihm die nötige Stabilität; eine 0,3 mm dicke Platte hängt daher deutlich schneller durch als eine 1,8 mm dicke. Deshalb werden die Heizungen in verschiedene Zonen unterteilt und die Temperaturen oben und unten getrennt eingestellt. Der untere Bereich bleibt oft kühler, um das Durchhängen zu verringern.
Das zweite Problem betrifft die Veränderung der Heizzeit. Heiztemperatur und Heizdauer müssen gemeinsam eingestellt werden. Wird die Maschine anhand einer dicken Platte eingestellt, kann die Oberfläche einer dünnen Platte Blasen werfen oder kreidig werden.
Was bestimmt die Becherform?
Üblicherweise werden alle drei Kräfte gemeinsam eingesetzt. Allein durch Vakuum lässt sich ein Druckunterschied von etwa einem Bar erzeugen. Das reicht für flache Schalen und niedrige, breite Becher aus. Beim Druckformen kommt ein anderes Verfahren zum Einsatz: Druckluft mit 4 bis 8 bar presst die heiße Platte an das Werkzeug. Dadurch werden die Ränder schärfer ausgeformt, die Bodenecken präziser und die Stege zwischen benachbarten Kavitäten dünner.
Ein Vorstreckstempel löst ein weiteres Problem: Der erwärmte Stempel drückt die Platte nach unten, bevor Druckluft oder Vakuum den Formvorgang abschließen. So wird mehr Material in die Seitenwand verlagert und verhindert, dass zu viel Material aus dem Boden gezogen wird.
Das geeignete Verfahren hängt vom Streckverhältnis ab, also von der Bechertiefe geteilt durch den oberen Durchmesser. Bei einem Verhältnis unter 1 reichen üblicherweise Druckluft oder Vakuum aus. Bei einem Verhältnis zwischen 1 und 1,5 hilft ein Vorstreckstempel, eine ungleichmäßige Wandstärke zu verhindern.
| Formverfahren | Verfügbarer Druck | Am besten geeignet für: | Rabattangebote |
|---|---|---|---|
| Nur Vakuumformen | Etwa 1 bar | Flache Schale, niedriger breiter Becher | Schwach ausgeprägter Rand |
| Vakuumformen mit Vorstreckstempel | 1-Baga-Vorstreckung | Tiefer Becher mit einem Streckverhältnis von über 1,2 | Abdrücke des Vorstreckstempels, zusätzliche Temperaturregelung |
| Druckformen mit Vorstreckstempel | 4–8 bar | Dünnwandiger Becher mit ausgeprägtem Rand | Werkzeugkosten, Auslegung der Entlüftung |
| Nur Druckformen | 4–8 bar | Die Wände sind gleichmäßig und die Spannung ist moderat. | Stege zwischen benachbarten Kavitäten |
Ein Beschnittwerkzeug entscheidet, ob ein Becher verkaufsfähig ist
Beim Stanzen wird aus der geformten Gestalt ein fertiges Produkt. Bei den meisten automatisierten Linien erfolgt dieser Schritt im selben Zyklus. Während sich der Becher noch im Werkzeug befindet, senkt sich ein Stahlmesser oder Stanzwerkzeug ab und trennt jeden Becher aus der Platte aus. So wird verhindert, dass sich der Becher zwischen dem Formen und dem Schneiden verschiebt.
So lassen sich die Randmaße innerhalb von ±0,2 mm halten. Die Ränder werden mit denselben Werkzeugen beschnitten, mit denen die Becher geformt wurden. Dadurch entstehen keine zusätzlichen Fehler durch getrennte Abkühl- und Bearbeitungsschritte. Separate Beschnittpressen und das Stanzen außerhalb der Produktionslinie erfordern zusätzliche Handhabung und einen zweiten Werkzeugsatz. Außerdem können dabei Ausrichtungsfehler auftreten, die beim Beschneiden im Formwerkzeug vermieden werden.
Das Stanzwerkzeug bestimmt auch die Stapelform der Becher. Das ist für die Produktion und den Verkauf wichtig. Ist der Becherrand etwas zu groß, lassen sich die Becher im Spender möglicherweise nicht sauber voneinander trennen. Die Käufer könnten dann die Becher dafür verantwortlich machen.
Geschwindigkeit ist nicht gleich Ausbringung
Die angegebene Geschwindigkeit einer Kunststoffbecher-Tiefziehmaschine entspricht nicht ihrer tatsächlichen Ausbringung. In Broschüren wird häufig die Geschwindigkeit ohne Produktionslast angegeben. Ein Schwenkwerkzeug kann sich 48-mal pro Minute drehen. Größere servo- und hydraulisch angetriebene Maschinen können 30–35 Formhübe pro Minute ausführen. Diese Angaben beschreiben, wie schnell sich die Maschine bewegt, nicht wie schnell jeder Becher erwärmt und abgekühlt wird.
Nehmen wir ein konkretes Beispiel: Ein Werkzeug mit den Abmessungen 730 × 320 mm kann Becher mit 78 mm Durchmesser und einem Mittenabstand von 80 mm herstellen. Es verfügt über neun Reihen mit jeweils vier Kavitäten, also insgesamt 36 Kavitäten. Bei 0,6 mm dickem PP und einer tatsächlichen Geschwindigkeit von 20 Zyklen pro Minute lassen sich 720 Becher pro Minute beziehungsweise rund 43.000 Becher pro Stunde produzieren. Rechnet man stattdessen mit einer Taktzahl von 48 pro Minute, scheint dasselbe Werkzeug 1.728 Becher pro Minute zu produzieren – das 2,4-Fache der tatsächlichen Ausbringung.
Der Energiebedarf für das Erwärmen erklärt einen Teil des Unterschieds. Pro Zyklus werden etwa 140 g Polypropylen durch die Maschine geführt. Um dieses Material von 25 °C auf 155 °C zu erwärmen, sind bei einer spezifischen Wärmekapazität von etwa 1,9 kJ/(kg·K) rund 35 kJ erforderlich. Bei 20 Zyklen pro Minute entspricht das einem Nettoenergiebedarf von etwa 11–12 kW, ohne Berücksichtigung der Strahlungswärmeverluste.
Das erklärt auch, warum schnellere Werkzeugwechsel nützlicher sein können als eine höhere Nenngeschwindigkeit. LITAI Machinery gibt für seine Servomaschinen eine Werkzeugwechselzeit von bis zu 20 Minuten an. Das kann in der Produktion mehr Zeit sparen, wenn mehrere Bechergrößen hergestellt werden.
Bei den meisten Bechern liegt das Problem in der Wandstärke
Die Wandstärke eines tiefgezogenen Bechers ist nicht überall gleich. Ein häufiger Fehler besteht darin, die Plattendicke mit der Becherwandstärke gleichzusetzen. Das Material wird vom Boden bis zur Seitenwand gedehnt. Aus einer 0,6 mm starken Platte kann daher ein Becher mit einer Wandstärke von 0,5 mm am Rand und 0,18 mm am Boden entstehen.
Drei Faktoren beeinflussen die Wandstärke. Das Streckverhältnis wirkt sich darauf aus, wie sich die Materialstärke verteilt. Vorstreckstempel und Druckformen können den Unterschied zwischen der Wandstärke oben und am Boden verringern – etwa von 3:1 auf unter 2:1. Auch die Werkzeugtemperatur ist wichtig. In einem warmen Werkzeug kann sich die Platte länger dehnen, bevor sie abkühlt und erstarrt. Gleichzeitig verlängert sich dadurch aber die Zykluszeit.
Zugversuchsdaten nach ISO 527-3 helfen Maschinenbedienern bei der Einstellung des Umformprozesses. Die Angabe der Harzqualität allein reicht dafür nicht aus. Deshalb gibt LITAI Machinery eine Umformtoleranz von ±0,2 mm an, statt die Plattendicke als maßgeblichen Kennwert zu verwenden.
Um die Plattendicke sicher zu reduzieren, müssen Sie zuerst die dünnste Stelle des Bechers ermitteln. Schneiden Sie einen Musterbecher in kleine Stücke und messen Sie die Wandstärke an verschiedenen Stellen.
Ein Materialwechsel erfordert mehr als nur neue Maschineneinstellungen
Beim Materialwechsel reicht es nicht aus, einfach nur die Maschineneinstellungen anzupassen. PP wird bei hohen Temperaturen verarbeitet und hat einen breiten Umformbereich. Es eignet sich auch gut für tiefe Becher und kann für heiße Inhalte verwendet werden. Deshalb wird es häufig als Alternative zu Pappbechern betrachtet.
HIPS ist eine kostengünstige Option. Es lässt sich leicht formen und bedrucken, ist jedoch nicht besonders schlagfest. PET erfordert andere Bedingungen: Die Platte muss trocken sein, und der Formtemperaturbereich ist eng. Bei Bechern für heiße Inhalte müssen Werkzeug und Zyklus auch die Kristallisation berücksichtigen, nicht nur die Erweichung. ISO 11357-3 erfasst das Schmelz- und Kristallisationsverhalten und hilft dabei, geeignete Prozessbedingungen zu bestimmen.
PLA lässt sich bei 90–120 °C gut formen, verformt sich aber, wenn heiße Flüssigkeit eingefüllt wird. Um dieses Risiko zu verringern, sollten Sie die richtige Materialqualität und Wandstärke wählen.
Maschinen, die mit PP, PS, PET, PVC und PLA kompatibel sind, können mit Heizungen, Vakuumsystemen und Austragssystemen für diese Materialien ausgestattet werden. Das bedeutet jedoch nicht, dass dieselben Einstellungen für alle Materialien geeignet sind. LITAI Machinery bietet Produktionslinien für PP, PS, HIPS, PET, PVC und Materialien mit Maisstärkeanteil an. Deshalb müssen sowohl die Heizzonen als auch die Stapelsysteme passend ausgewählt werden.
Die Konformität für den Lebensmittelkontakt hängt auch von den verwendeten Inhaltsstoffen ab. In der EU gelten für entsprechende Lebensmittelkontaktmaterialien die Verordnung (EG) Nr. 1935/2004 und die Verordnung (EU) Nr. 10/2011 der Kommission. In den USA erfasst FDA 21 CFR 177.1520 bestimmte Olefinpolymere. Die Konformität hängt vom Polymer und seinen Zusatzstoffen ab. Becher aus PP erfüllen die Anforderungen nicht allein deshalb, weil sie aus PP bestehen; dies muss für die jeweilige Materialzusammensetzung nachgewiesen werden.
Häufig gestellte Fragen
Verarbeitet diese Maschine Kunststoffgranulat direkt zu Bechern?
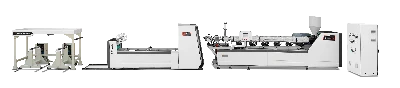
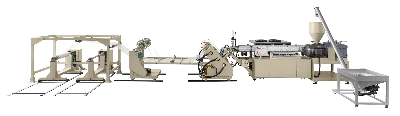
Nein. Becher werden aus Platten hergestellt. Für eine komplette Produktionslinie benötigen Sie entweder eine Plattenextrusionsanlage oder zugekaufte Plattenrollen. Das Granulat wird zunächst zu dünnen Platten verarbeitet. Die Dickentoleranz der Platte beeinflusst anschließend den Umformprozess.
Wie tief kann eine Maschine Becher formen?
Moderne Mehrstationenmaschinen können Becher mit einer Tiefe von bis zu 180 mm formen. Bei hydraulischen Maschinen liegt die maximale Tiefe typischerweise bei 125 mm. Entscheidend ist jedoch nicht nur die Bechertiefe, sondern auch das Streckverhältnis. Für einen 180 mm tiefen Becher mit 90 mm Durchmesser sind ein Vorstreckstempel, Druckformen und eine sorgfältige Werkzeugtemperaturregelung erforderlich, damit der Boden ausreichend stabil bleibt.
Warum ist der Becherboden dünn und der Rand dick?
Das liegt daran, dass sich die Platte beim Umformen von der Mitte zu den Seiten dehnt. Das Material am Boden wird stärker gedehnt und dadurch dünner. Die Ränder behalten mehr von ihrer ursprünglichen Stärke, da sie weniger gedehnt werden. Ein Vorstreckstempel, höherer Formdruck und ein temperiertes Werkzeug helfen dabei, mehr Material in die Seitenwand zu verlagern. Der Dickenunterschied lässt sich jedoch nicht vollständig beseitigen.
Was Sie bei einem Probelauf prüfen sollten
Die Qualität der Kunststoffbecher hängt von der Qualität des verwendeten Materials ab. Erstellen Sie eigene Messreihen und verlassen Sie sich nicht auf Herstellerbroschüren. Schneiden Sie einen Becher auf und messen Sie die Wandstärke am Rand, in der Mitte und am Boden. Die Unterschiede zwischen diesen Messwerten sind wichtiger als die durchschnittliche Wandstärke. Messen Sie nacheinander den Randdurchmesser von 20 Bechern, um die tatsächliche Maßstreuung zu ermitteln. Erfassen Sie die vollständige Zykluszeit einschließlich Erwärmen, Abkühlen und Stanzen – nicht nur die Laufzeit der unbelasteten Maschine. Wiegen Sie den Restabfall nach dem Formen und vergleichen Sie ihn mit dem Gewicht des fertigen Bechers. Eine gut ausgestattete Maschine sollte nur wenig Abfall erzeugen. Prüfen Sie die Proben unter den Prüfbedingungen nach ISO 291 und bewerten Sie anschließend, ob sie die Anforderungen erfüllen.
Informationsquelle
ISO 12100:2010 – Sicherheit von Maschinen: Allgemeine Gestaltungsleitsätze, Risikobeurteilung und Risikominderung
ISO 13849-1 – Sicherheitsbezogene Teile von Steuerungen: Performance Level
IEC 60204-1 – Elektrische Ausrüstung von Maschinen
Verordnung (EU) 2023/1230 – Bereitstellung von Maschinen auf dem europäischen Markt
ISO 9001:2015 – Qualitätsmanagementsysteme: Anforderungen
ASTM D3418 – Bestimmung von Übergangstemperaturen von Polymeren mittels dynamischer Differenzkalorimetrie
ISO 11357-3 – Schmelz- und Kristallisationstemperatur sowie Enthalpie
ISO 306 – Vicat-Erweichungstemperatur von Thermoplasten
ISO 527-3 – Zugeigenschaften von Folien und Platten
ISO 291 – Normalklimate für die Konditionierung und Prüfung von Kunststoffen
Verordnung (EG) Nr. 1935/2004 – Rahmenverordnung für Materialien mit Lebensmittelkontakt; Verordnung (EU) Nr. 10/2011 der Kommission – Kunststoffmaterialien mit Lebensmittelkontakt
US FDA 21 CFR 177.1520 – Olefinpolymere
Richtlinie (EU) 2019/904 – Verringerung der Auswirkungen bestimmter Einwegkunststoffprodukte