

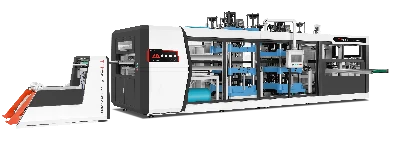
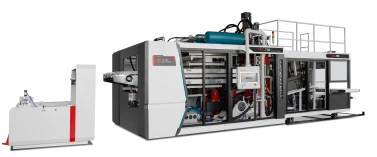
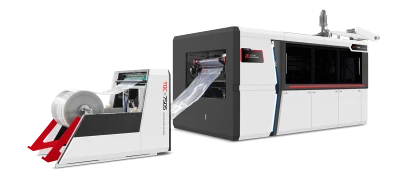
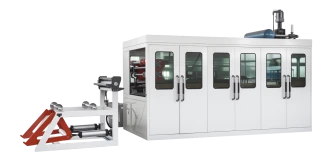
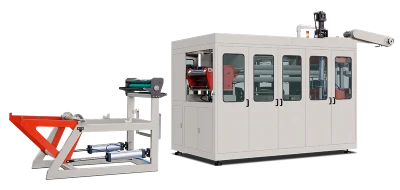
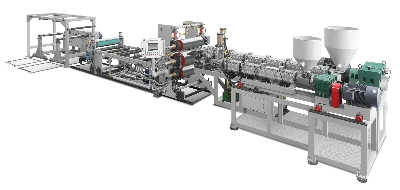
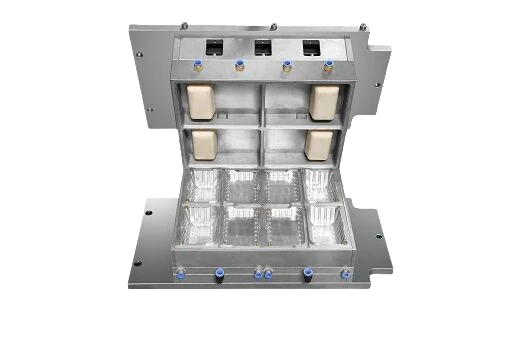
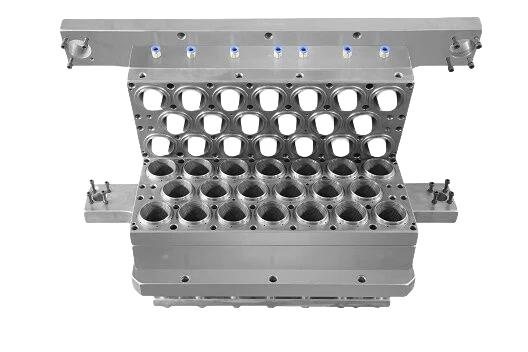
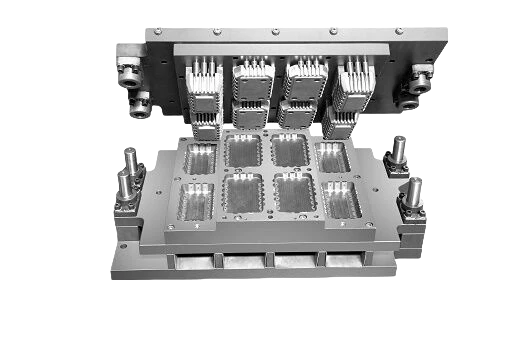
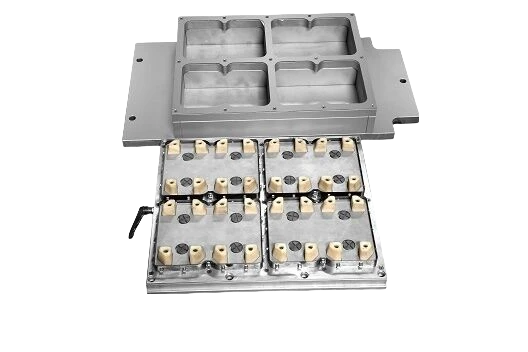
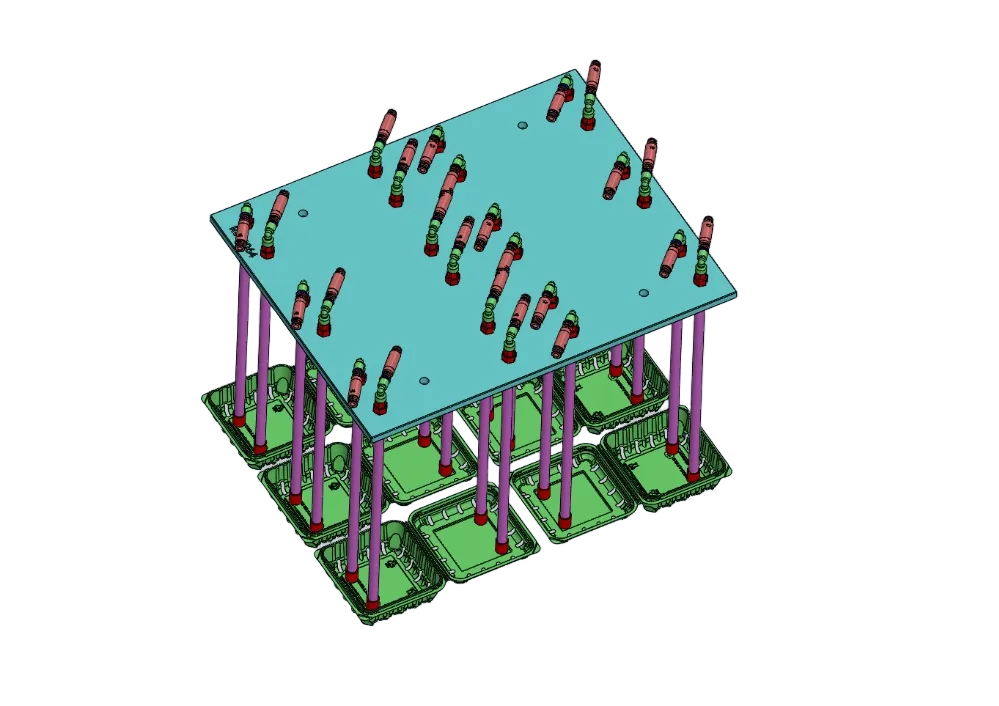

Vor dem Hintergrund der globalen Energiekrise und der Klimaneutralitätsziele steht die Kunststoffindustrie unter beispiellosem Druck, Energieverbrauch und CO₂-Emissionen zu reduzieren. Kunststoffbecher sind im Alltag weit verbreitet; bei ihrer Herstellung fallen erhebliche Energieverbräuche und CO₂-Emissionen an. Ausgehend von den neuesten technologischen Entwicklungen bei Produktionslinien für Kunststoffbecher und praktischen Beispielen aus der Branche untersucht dieser Beitrag systematisch Möglichkeiten zur Energieeinsparung und den Weg zu mehr Energieeffizienz. Produktionslinie für Kunststoffbecher um eine praxisorientierte Lösung für die grüne Transformation der Branche bereitzustellen.
1. Optimierung der Kernprozesse: Energieverbrauch direkt an der Quelle senken.
1.1 Präzise Steuerung der Spritzgießparameter
Das Spritzgießen ist das zentrale Verfahren bei der Herstellung von Kunststoffbechern und macht mehr als 60%% des Energieverbrauchs der gesamten Produktionslinie aus. Durch die Optimierung der Druck- und Zeitparameter lassen sich erhebliche Energieeinsparungen erzielen, ohne die Produktqualität zu beeinträchtigen. So kann beispielsweise die Kombination aus mehrstufigem Nachdruck und intelligenten Druckregelungssystemen den Energieverbrauch um 20 bis 30 Prozent senken. Eine Fallstudie zeigt: Wird der Druck von 120 MPa auf 90 MPa und der Energieverbrauch pro Zyklus von 0,18 kW·h auf 0,13 kW·h reduziert, steigt die Produktqualitätsrate um 5 Prozent.
Die Optimierung des Kühlsystems ist ein weiterer wichtiger Ansatzpunkt. Herkömmliche Luftkühlsysteme verbrauchen mehr Energie; der Wechsel zu wassergekühlten Systemen mit geschlossenen Kühltürmen kann den Energieverbrauch für die Kühlung um über 40 % senken. Bei der Modernisierung einer Produktionslinie wurde durch die Optimierung der Kühlkanäle in der Form und den Einsatz eines Nanofluid-Kühlmediums die Kühlzeit um 35 35 % verkürzt. Der Formzyklus sank von 18 auf 12 Sekunden, wodurch jährlich 120.000 kW·h Strom eingespart wurden.
1.2 Steigerung der Effizienz von Extrusionsprozessen
Bei Produktionsverfahren, bei denen Becherkörper und Deckel getrennt hergestellt werden, bietet der Extrusionsprozess großes Energiesparpotenzial. Der Einsatz einer Schnecke mit variabler Steigung statt einer herkömmlichen Schnecke mit konstanter Steigung kann die Plastifizierleistung um 15–20 % steigern. Ein Unternehmen optimierte die Temperaturverteilung in den Heizzonen, um lokale Überhitzung und Energieverschwendung zu vermeiden. In Verbindung mit einer intelligenten Temperaturregelung zur dynamischen Leistungsanpassung sank der Energieverbrauch pro Produkteinheit von 0,32 kW·h/kg auf 0,25 kW·h/kg.
2. Modernisierung der Anlagen und intelligente Transformation
2.1 Einführung effizienter Antriebssysteme
Der Energieumwandlungswirkungsgrad herkömmlicher hydraulischer Spritzgießmaschinen liegt nur bei 60–70 %, während vollelektrische, direkt von Servomotoren angetriebene Spritzgießmaschinen bis zu 90 % erreichen können. Ein Unternehmen ersetzte alle zwölf hydraulischen Pressen durch vollelektrische Modelle und senkte so den jährlichen Stromverbrauch von 4,8 Millionen kW·h auf 2,8 Millionen kW·h – eine Reduzierung um 42 %. Bei hydraulischen Systemen kann die Kombination aus frequenzgeregelter Drehzahlsteuerung und Niederdruck-Hydrauliköl den Energieverbrauch des Systems um 25–30 % senken.
2.2 Integration intelligenter Steuerungssysteme
Durch den Einsatz von Distributed Control Systems (DCS) und Manufacturing Execution Systems (MES) lassen sich Produktionsparameter in Echtzeit optimieren. Nach Einführung eines Algorithmus für künstliche Intelligenz passte eine Produktionslinie Parameter wie Einspritzgeschwindigkeit und Nachdruckzeit automatisch an die Eigenschaften der Rohstoffe, die Umgebungstemperatur und weitere Faktoren an. Dadurch sank die Schwankung des Energieverbrauchs pro Produkteinheit von ±8 % auf ±2 %. In Kombination mit vorausschauenden Wartungssystemen wurden die Ausfallrate der Anlagen um 40 % und ungeplante Stillstandszeiten um 60 % reduziert.
2.3 Aufbau von Abwärmerückgewinnungssystemen
Bei der Herstellung von Kunststoffbechern entsteht viel Abwärme. Die Wärmeabgabe der Extruderzylinder und die Erwärmung des Hydrauliksystems machen 30 % der gesamten Niedertemperaturwärme aus. Durch die Installation eines Wärmerohr-Abwärmerückgewinnungssystems kann diese Wärme zum Vorwärmen von Rohstoffen oder zum Heizen der Produktionshalle genutzt werden. Die Erfahrungen eines Unternehmens zeigen, dass der Erdgasverbrauch nach Inbetriebnahme des Abwärmerückgewinnungssystems um 25 % sank und jährlich 120 Tonnen Steinkohleeinheiten eingespart wurden.
3. Optimierung der Energieversorgung und Nutzung erneuerbarer Energien
3.1 Lösungen für den Umstieg auf saubere Energien
Eine Photovoltaikanlage auf dem Werksdach kann in Verbindung mit dem Modell „Eigenverbrauch, Einspeisung von Überschüssen ins Netz“ 30–40 % des Strombedarfs der Produktionslinie decken. Das 5-MW-Photovoltaikkraftwerk eines Unternehmens erzeugt jährlich sechs Millionen Kilowattstunden Strom – entsprechend 4.800 Tonnen CO₂-Emissionen. Pyrolysegas aus Kunststoffabfällen kann als Energiequelle, beispielsweise als Kesselbrennstoff, genutzt werden, um Energie zurückzugewinnen.
3.2 Maßnahmen zur Optimierung der Stromqualität
Die Installation von Aktivfiltern (APF) und dynamischen Spannungswiederherstellern (DVR) kann Spannungsschwankungen und Oberschwingungsstörungen beseitigen und die Betriebseffizienz der Anlagen verbessern. Nach der Modernisierung stieg der Leistungsfaktor einer Produktionslinie von 0,78 auf 0,95, während die Transformatorauslastung um 18 % sank. Dadurch wurden jährlich 150.000 kW·h Strom eingespart.
4. Rohstoffsubstitution und Leichtbau
4.1 Einsatz biobasierter Materialien
Bei herkömmlichen Herstellungsverfahren für Polyethylen (PE) und Polypropylen (PP) entstehen höhere CO₂-Emissionen, während biologisch abbaubare Kunststoffe wie Polymilchsäure (PLA) eine um 40 % geringere CO₂-Emissionsintensität aufweisen. Ein Unternehmen entwickelte PLA-Bambusfaser-Verbundwerkstoffe, mit denen das Gewicht eines Bechers bei gleichbleibender Festigkeit von 8 auf 6 Gramm reduziert wurde. Dadurch sanken der Rohstoffverbrauch um 25 % und der Energieverbrauch der Produktion um 18 %.
4.2 Strukturoptimiertes Design
Mithilfe von CAE-Simulationen wird die Wandstärkenverteilung des Bechers optimiert, sodass Material eingespart werden kann, ohne die mechanischen Eigenschaften zu beeinträchtigen. Durch eine topologieoptimierte Konstruktion senkte ein Unternehmen die Dicke des Becherbodens von 1,2 mm auf 0,9 mm. Dadurch verringerte sich der Rohstoffverbrauch pro Becher um 20 % und der Spritzgießzyklus um 15 %. In Verbindung mit der Mehrschicht-Coextrusion kann eine isolierende Luftschicht in der Becherwand entstehen, die die Isolierleistung um 30 % verbessert und den Materialverbrauch senkt.
V. Abfallrückgewinnung und Ressourcennutzung
5.1 Recyclingsystem für Randbeschnitt
Eine integrierte Recyclinglinie aus Zerkleinerung, Reinigung, Granulierung und Aufbereitung kann Angüsse und Randbeschnitt aus dem Spritzgießen in Regranulat umwandeln. Durch die Zugabe von 20 bis 30 Prozent Rezyklat lassen sich die Rohstoffkosten um 15 bis 20 Prozent senken, ohne die Produktqualität zu beeinträchtigen. Die Erfahrungen eines Unternehmens zeigen, dass Becher aus Recyclingmaterial im Vergleich zu Bechern aus Neuware 92 % der Zugfestigkeit und 88 Prozent der Schlagfestigkeit beibehielten.
Energiesparende Technologien zur Abgasbehandlung
Die Behandlung flüchtiger organischer Verbindungen (VOC) beim Spritzgießen ist ein wichtiger Ansatzpunkt für Energieeinsparungen. Mithilfe einer Kombination aus Zeolith-Rotor-Konzentration und katalytischer Verbrennung kann das niedrig konzentrierte Abgas vor der Behandlung auf das Zwanzigfache konzentriert werden; der thermische Rückgewinnungsgrad kann dabei über 85 % liegen. Nach der Modernisierung senkte ein Unternehmen seinen Gasverbrauch um 60 % und verlängerte den Austauschzyklus des Katalysators auf zwei Jahre. Dadurch wurden jährlich 400.000 Yuan an Betriebskosten eingespart.
6. Gemeinsames Management einer grünen Lieferkette
6.1 Dekarbonisierung vorgelagerter Rohstoffe
Fordern Sie von Lieferanten Angaben zum CO₂-Fußabdruck an und bevorzugen Sie Rohstoffe, die mit Ökostrom hergestellt wurden. Ein Unternehmen führte ein Bewertungssystem für den CO₂-Fußabdruck seiner Lieferanten ein und senkte durch gebündelte Beschaffung die Emissionsintensität der Rohstoffe um 12 % sowie den Energieverbrauch der Logistik um 15 %.
6.2 Optimierung der nachgelagerten Logistik
Der Energieverbrauch bei der Distribution lässt sich durch Fahrzeuge mit alternativen Antrieben und optimierte Routenplanung senken. Durch den Ersatz von Diesellastwagen durch Elektrotransporter und den Einsatz eines intelligenten Dispositionssystems konnten die Transportemissionen um 70 Prozent und der Leerfahrtenanteil von 25 auf 10 Prozent gesenkt werden.
7. Umsetzungsstrategie und Bewertung des Nutzens
7.1 Strategie für eine schrittweise Transformation
Gemäß dem Grundsatz „dringender Bedarf und Nutzen für die Menschen“ sollten Unternehmen bei einer schrittweisen Umsetzung unterstützt werden: Im ersten Jahr sollten sie die Energieeffizienz ihrer Anlagen verbessern und ein System zur Abwärmerückgewinnung einrichten; die erwartete Amortisationszeit beträgt zwei bis drei Jahre. Im zweiten Jahr sollten sie auf saubere Energien umstellen und ihre Anlagen intelligent modernisieren, um die Energieverbrauchsintensität um mehr als 20 % zu senken. Im dritten Jahr sollten sie ein grünes Lieferkettensystem etablieren, um die CO₂-Emissionen über den gesamten Lebenszyklus hinweg zu reduzieren.
7.2 Analyse des Gesamtnutzens
Für Unternehmen, die jährlich 100 Millionen Kunststoffbecher herstellen, können diese Maßnahmen zusammen jährlich acht Millionen kW·h Strom, 6.400 Tonnen CO₂-Emissionen, drei Millionen Yuan an Rohstoffkosten und drei Millionen Yuan an Entsorgungskosten einsparen. Bei einer Anfangsinvestition von etwa 20 Millionen US-Dollar kann sich diese durch Energieeinsparungen und Einnahmen aus dem Emissionshandel innerhalb von vier bis fünf Jahren amortisieren.
Fazit:
Den Energieverbrauch senken von Produktionslinie für KunststoffbecherEin systematischer Ansatz sollte die Prozessoptimierung, die Modernisierung der Anlagen, das Energiemanagement, den Ersatz von Rohstoffen und das Recycling von Abfällen umfassen. Durch innovative Lösungen wie intelligente Steuerungstechnik, den Einsatz sauberer Energie und Leichtbau können Unternehmen ihre Betriebskosten deutlich senken, ihre Wettbewerbsfähigkeit verbessern und Maßstäbe für den grünen Wandel der Branche setzen. Im Kontext des Ziels der Klimaneutralität ist Energieeinsparung für die Kunststoffindustrie zu einer wesentlichen Voraussetzung für ihr Überleben und Wachstum geworden. Kontinuierliche Innovation ist der Schlüssel, um sich die Märkte der Zukunft zu sichern.