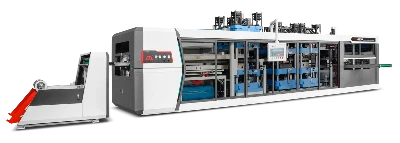

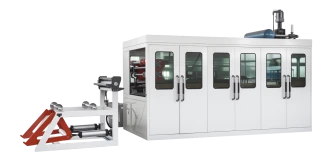
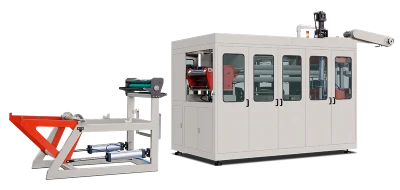
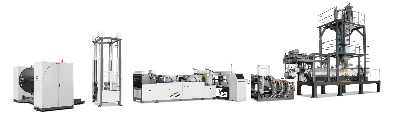
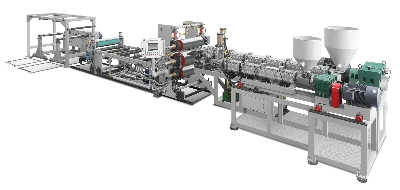

Plastikbecher sind im Alltag weit verbreitete Einwegbehälter. Da ihre Herstellung die Umwelt belastet, wächst die Aufmerksamkeit für ihre Auswirkungen. Als zentrale Anlagen im Herstellungsprozess Maschinen zur Herstellung von Plastikbechern beeinflusst durch Energieverbrauch, Schadstoffausstoß, Abfallentsorgung und weitere Faktoren die Nachhaltigkeit der gesamten Lieferkette erheblich. Dieser Beitrag untersucht die Umweltauswirkungen dieser Anlagen in fünf Bereichen: Energieverbrauch, Luftverschmutzung, Wasserverschmutzung, Feststoffabfallbewirtschaftung und Lärmbelastung.
1. Energieverbrauch: die doppelte Herausforderung durch hohen Energiebedarf und hohe CO₂-Emissionen
Die zentralen Prozesse bei der Herstellung von Plastikbechern – darunter das Erhitzen der Kunststoffplatten, das Formen in der Form und das Heraustrennen der Becher – benötigen viel Energie. Beim Thermoformen müssen Kunststoffplatten beispielsweise auf 180–220 °C erhitzt werden, damit sie formbar werden. Gleichzeitig müssen die Kühlsysteme der Formen kontinuierlich laufen, um eine effiziente Produktion sicherzustellen. Mittelgroße Anlagen zur Herstellung von Plastikbechern haben laut Branchenangaben typischerweise eine Nennleistung von 50–100 kW. Bei einem Betrieb von acht Stunden täglich läge der jährliche Stromverbrauch zwischen 146.000 und 292.000 kWh. Das entspricht CO₂-Emissionen von 116,8–233,6 Tonnen (bei einem Emissionsfaktor von 0,8 kg CO₂/kWh).
Optimierungsstrategien:
Anlagenmodernisierung: Herkömmliche Asynchronmotoren werden durch Servomotoren ersetzt und mit einer frequenzgeregelten Drehzahlsteuerung kombiniert. So lassen sich Energieverbrauch und Produktionsgeschwindigkeit präzise aufeinander abstimmen und der Energieverbrauch um 15–30 % senken.
Abwärmerückgewinnung: In den Kühlsystemen der Formen werden Wärmetauscher installiert, um die Abwärme zum Vorwärmen von Rohstoffen oder zum Beheizen der Werkstatt zu nutzen. Praktische Anwendungen zeigen, dass sich dadurch der Gasverbrauch um mehr als 30 % senken lässt.
Einbindung erneuerbarer Energien: In sonnenreichen Regionen lässt sich der CO₂-Fußabdruck durch die Kombination von Photovoltaikanlagen und der Stromversorgung der Maschinen weiter verringern.
2. Luftverschmutzung: Herausforderungen bei der Kontrolle flüchtiger organischer Verbindungen
Bei der Herstellung von Plastikbechern entstehen flüchtige organische Verbindungen (VOC) beim Spritzgießen, Drucken und thermischen Schmelzen. Dazu zählen vor allem Styrol, Ester, Alkohole und Nicht-Methan-Kohlenwasserstoffe. Werden diese Schadstoffe nicht behandelt, können sie die Bildung von photochemischem Smog und Dunst verstärken und die menschliche Gesundheit, insbesondere das Nervensystem, gefährden. So wurde beispielsweise ein Plastikbecherhersteller mit einer Geldbuße belegt, weil er keine Abluftreinigungsanlagen installiert hatte. Infolgedessen überschritt die Konzentration von Nicht-Methan-Kohlenwasserstoffen in der Umgebung den zulässigen Grenzwert um das 2,3-Fache.
Verarbeitungstechnologien:
Zeolith-Rotor-Konzentration mit katalytischer Oxidation: Hydrophobe Zeolith-Molekularsiebe adsorbieren flüchtige organische Verbindungen. Anschließend werden diese mithilfe heißer Luft desorbiert, wodurch ein hoch konzentrierter Abluftstrom entsteht. Bei der katalytischen Oxidation werden die Schadstoffe in CO₂ und Wasser zerlegt. Bei einem Projekt in einem Autoteilewerk wurde eine Abscheiderate für Nicht-Methan-Kohlenwasserstoffe von über 98 % erreicht; die Emissionskonzentration lag unter 15 mg/m³.
Aktivkohleadsorption mit regenerativer katalytischer Oxidation (RCO): Dieses Verfahren eignet sich für Abluft mit geringer Schadstoffkonzentration und hohem Volumenstrom. Die Schadstoffe werden zunächst mithilfe von Aktivkohle konzentriert und anschließend katalytisch oxidiert. Bei einem Projekt in einer Lackierwerkstatt wurde eine Wärmerückgewinnungsrate von 90 % erreicht. Dadurch sank der jährliche Erdgasverbrauch um rund 30 %.
Niedertemperaturplasma in Kombination mit Photokatalyse: Bei diesem Verfahren wird durch eine Hochspannungsentladung Plasma erzeugt, das zusammen mit Photokatalysatoren flüchtige organische Verbindungen abbaut. Um die Wirksamkeit aufrechtzuerhalten, muss der Katalysator regelmäßig ausgetauscht werden.
3. Wasserverschmutzung: Produktionsabwasser und Kühlwasser getrennt behandeln
Die Wasserverschmutzung bei der Herstellung von Plastikbechern hat zwei Hauptursachen: Abwasser aus Druck- und Reinigungsvorgängen, das Tinte und Lösungsmittel enthält, sowie Kühlwasser, dessen unzureichende Wiederverwendung Ressourcen verschwendet. So fällt bei einem Unternehmen, das alkoholbasierte Reinigungsmittel und Druckanlagen verwendet, zwar kein Produktionsabwasser an. Wegen einer Kühlwasser-Rückgewinnungsrate von nur 60 % wurden jedoch täglich 20 Tonnen Wasser verschwendet.
Behandlungslösungen:
Getrennte Abwassererfassung: Abwasser aus der Druckreinigung wird getrennt vom häuslichen Abwasser gesammelt. Es wird durch Flotation und biologische Behandlung gereinigt, bis die Einleitungsgrenzwerte eingehalten werden. Häusliches Abwasser wird nach der Vorbehandlung in einer Klärgrube über das kommunale Kanalnetz abgeleitet.
Geschlossene Kühlkreisläufe: Ein offener Kühlturm wird durch ein geschlossenes Kühlsystem mit mehrstufiger indirekter Wasserkühlung ersetzt, um Verdunstungsverluste zu verringern. Ein Lebensmittelverpackungsunternehmen konnte mit diesem Ansatz 95 % des Kühlwassers zurückgewinnen.
Wiederverwendung von aufbereitetem Wasser: Gereinigtes Abwasser wird zum Wischen von Böden oder zur Bewässerung genutzt. Ein Projekt in einem Getränkeverpackungswerk spart mithilfe eines Wasserrecyclingsystems jährlich 12.000 Tonnen Wasser.
4. Feststoffabfälle: Randbeschnitt recyceln und gefährliche Abfälle fachgerecht entsorgen
Bei der Herstellung von Plastikbechern fallen große Mengen an Randbeschnitt, fehlerhaften Produkten und Verpackungsabfällen an. Eine unsachgemäße Entsorgung führt zur Verschwendung von Ressourcen und kann zusätzliche Umweltbelastungen verursachen. Ein Unternehmen, das jährlich 300 Tonnen Plastikbecher herstellt, produziert beispielsweise 15 Tonnen Randbeschnitt. Dessen Deponierung beansprucht 50 m² Fläche; bis zum Abbau können Hunderte von Jahren vergehen.
Managementansätze:
Wiederverwertung von Randbeschnitt: Abfälle werden zerkleinert, mit dem ursprünglichen Material vermischt und erneut verarbeitet. Ein Praxisbeispiel zeigt, dass sich die Rohstoffkosten mit diesem Verfahren um 12–15 % senken lassen.
Vorschriftsmäßiger Umgang mit gefährlichen Abfällen: Verbrauchte Aktivkohle und Tintenbehälter werden in ausgewiesenen Bereichen für gefährliche Abfälle gelagert. Ihre sichere Entsorgung wird zugelassenen Fachbetrieben übertragen, um eine Verunreinigung von Boden und Grundwasser zu verhindern.
Leichtverpackungen: Herkömmliche Plastiktüten werden durch biologisch abbaubare Alternativen ersetzt oder so optimiert, dass weniger Material benötigt wird. Ein Unternehmen konnte seinen Kunststoffverbrauch mit diesen Maßnahmen um 8 Tonnen pro Jahr senken.
5. Lärmbelastung: Anlagenlärm und Werkstattplanung gemeinsam optimieren
Die Geräusche beim Öffnen und Schließen der Maschinen sowie beim Stanzen können die Gesundheit der Beschäftigten gefährden und Anwohner stören. In einem Werk ohne Lärmschutzmaßnahmen wurde beispielsweise ein Schalldruckpegel von 95 dB gemessen. Damit wurde der in den Industrienormen festgelegte Grenzwert von 85 dB überschritten.
Kontrollmaßnahmen:
Auswahl lärmarmer Anlagen: Maschinen mit Exzenter-Zahnradantrieb für die Formbewegung werden bevorzugt. Sie können den Geräuschpegel um 5–8 dB senken.
Akustische Gestaltung: An den Werkstattwänden werden schallabsorbierende Paneele und an den Fenstern Doppelverglasungen angebracht. In einem Projekt wurde der Innenlärm durch diese Maßnahmen auf unter 75 dB gesenkt.
Optimierung der Werksplanung: Lärmintensive Anlagen werden zentral und mit Abstand zu Werks- und Wohnbereichen aufgestellt. Grünstreifen schirmen die Geräusche zusätzlich ab.
6. Zukunftstrends: umweltfreundliche Fertigung und intelligente Transformation
Die Ziele der Klimaneutralität treiben Innovationen voran: Maschinen zur Herstellung von Plastikbechern werden umweltfreundlicher und intelligenter. So entwickelte ein Unternehmen beispielsweise eine Maschine zur Herstellung biologisch abbaubarer Becher aus Papier. Durch die Optimierung der Formkrümmung und der Heißsiegelparameter erreichte sie eine Produktqualitätsrate von 99,2 %. Dank eines IoT-Moduls werden Produktionsdaten in Echtzeit überwacht und Parameter automatisch angepasst. Dadurch sank der jährliche Energieverbrauch um mehr als 10 %.
Fazit:
Die Umweltauswirkungen von Maschinen zur Herstellung von Plastikbechern Sie betreffen den Energieverbrauch, die Luft- und Wasserverschmutzung, die Abfallbewirtschaftung und die Lärmbelastung. Unternehmen können durch die Modernisierung von Anlagen, die Optimierung von Prozessen, nachgeschaltete Umweltschutzmaßnahmen und die Digitalisierung ihre Umweltbelastung deutlich verringern, ohne die Produktionseffizienz zu beeinträchtigen. Mit der Weiterentwicklung umweltfreundlicher Fertigungstechnologien kann die Plastikbecherindustrie voraussichtlich wirtschaftliche und ökologische Vorteile miteinander verbinden.